logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Линия покрытия порошковыми покрытиями из углеродистой стали автоматическая с робототехническим оборудованием

Линия покрытия порошковыми покрытиями из углеродистой стали автоматическая с робототехническим оборудованием

Наименование марки: CHG
Номер модели: ac-09
МОК: 1 комплект
цена: 100,000-300,000 USD
Условия оплаты: Т/Т, Л/К, Д/А, Д/П, Вестерн Юнион
Способность к поставкам: 10 наборов в год
Подробная информация
Место происхождения:
КНР
Сертификация:
ISO, CE
Технические данные:
Индивидуально
Поставка способности:
10/год
Размер упаковки:
20000,00 см * 200,00 см * 400,00 см.
Упаковка весовой вес:
100000.000 кг
Настройка:
Доступный
Послепродажная служба:
Руководящая установка оборудования и использование
Упаковывая детали:
Различается в зависимости от конструкции
Выделить:

Линия по покрытию порошковым покрытием из углеродистой стали

,

Автоматическая линия покрытия порошком

Характер продукции

Линия порошковой покраски для листов из углеродистой стали


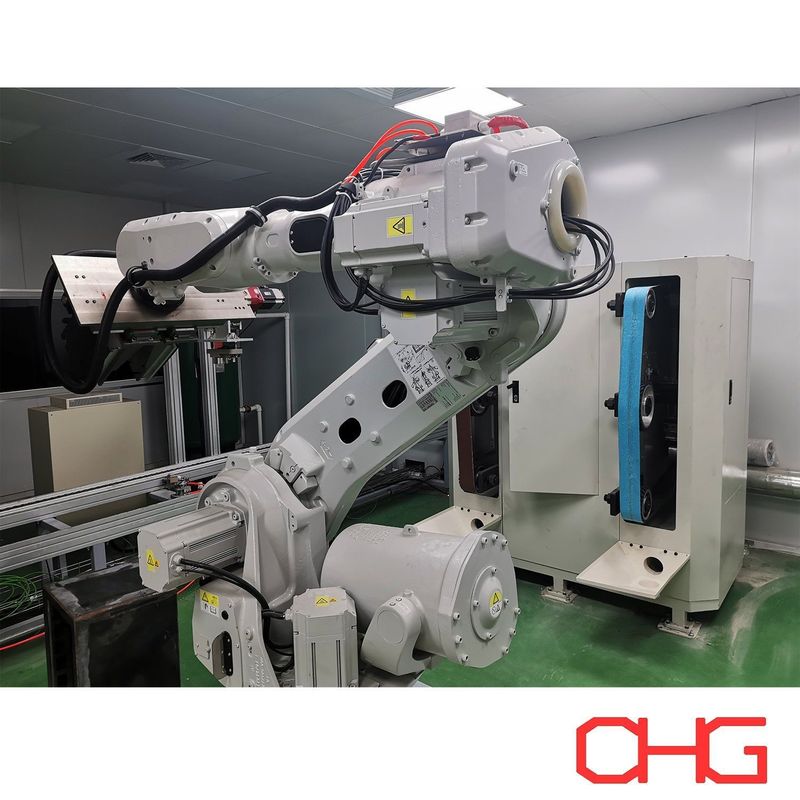
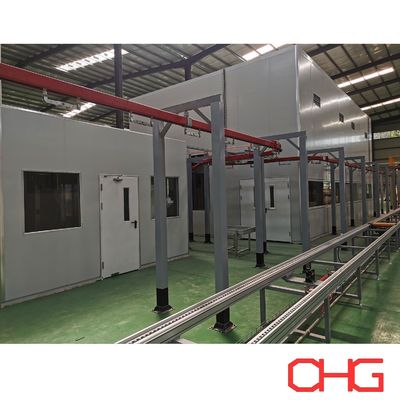
Эта линия порошковой покраски предназначена для нанесения покрытия на листы из углеродистой стали различных размеров и форм, обеспечивая безопасное и высококачественное покрытие. Камера распыления изготовлена из ПВХ-материала, обеспечивающего превосходную прочность и химическую стойкость. Процесс распыления включает автоматическое распыление с помощью пистолета с дополнительным ручным нанесением покрытия, что позволяет точно наносить покрытие даже на сложные геометрические формы.


Основные характеристики:

  • Предварительная обработка: Использует систему конвейера с полозьями для эффективных процессов предварительной обработки.

  • Порошковое распыление: Использует подвесную конвейерную систему, работающую с постоянной скоростью, обеспечивая стабильное качество покрытия и производительность.

Эта установка гарантирует оптимальную подготовку и нанесение покрытия на листы из углеродистой стали, сочетая автоматизацию с ручной гибкостью для удовлетворения различных производственных потребностей, сохраняя при этом стандарты безопасности и качество покрытия.


Рабочий процесс производственной линии:

  1. Загрузка в зону сварки: Манипулятор загружает корпус шкафа и дверную панель на две отдельные станции.
  2. Шлифовка металла: Робот полирует сварные швы корпуса шкафа.
  3. Сварные швы дверной панели полируются вручную, после чего производится ручная полировка всей поверхности для обеспечения гладкости.
  4. Нанесение фосфатирующего раствора: Заготовки протираются фосфатирующим раствором для подготовки поверхности к нанесению покрытия.
  5. Сушка от влаги: Заготовки подвергаются сушке при температуре 40-50°C для удаления остаточной влаги.
  6. Ручное нанесение шпатлевки: Техники вручную наносят шпатлевку для заполнения дефектов.
  7. Сушка шпатлевки: Нанесенная шпатлевка сушится при температуре 40-50°C для обеспечения правильной усадки.
  8. Ручная шлифовка шпатлевки: После высыхания шпатлевка шлифуется вручную для достижения гладкой поверхности.
  9. Накопление заготовок: Перед переходом к следующему этапу накапливается примерно 100 комплектов заготовок.
  10. Механическая загрузка и перемещение: Накопленные заготовки перемещаются на механическую загрузку для дальнейшей обработки.
  11. Обдув пыли: Для очистки поверхностей используются электростатические пистолеты для обдува пыли.
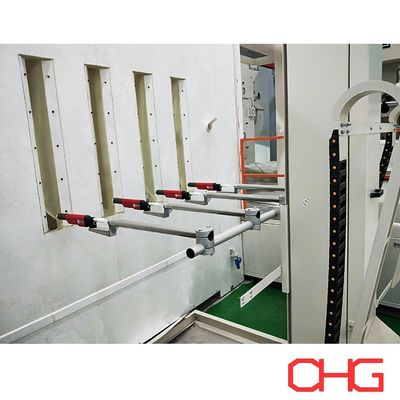
  12. Нанесение покрытия: Автоматическое распыление в сочетании с ручным распылением обеспечивает полное покрытие.
  13. Затвердевание порошка: Покрытые детали подвергаются обжигу при температуре 200°C в течение 18 минут для затвердевания порошкового покрытия.
  14. Воздушное охлаждение: После обжига детали подвергаются воздушному охлаждению для стабилизации покрытия.
  15. Ручная установка колесиков: Колесики вручную устанавливаются на готовые шкафы.
  16. Опускание с помощью системы человек-машина: С помощью системы человек-машина готовые детали опускаются на тележки AGV (автоматизированные управляемые транспортные средства) для транспортировки к следующему месту назначения.


Процесс линии порошковой покраски:


1. Подготовка поверхности: Первым этапом на линии порошковой покраски является подготовка поверхности алюминиевых профилей. Этот этап необходим для обеспечения надлежащей адгезии порошкового покрытия. Подготовка поверхности может включать очистку, обезжиривание и удаление любых загрязнений с алюминиевых поверхностей.
2. Предварительная обработка: После подготовки поверхности алюминиевые профили подвергаются предварительной обработке для повышения адгезии покрытия и коррозионной стойкости. Общие методы предварительной обработки включают химическую очистку, фосфатирование или хроматное конверсионное покрытие. Предварительная обработка подготавливает алюминиевую поверхность для лучшей адгезии порошка и улучшает характеристики покрытия.
3. Сушка: После завершения предварительной обработки алюминиевые профили проходят через сушильные печи для удаления остаточной влаги с поверхности. Сухие алюминиевые поверхности имеют решающее значение для надлежащей адгезии и отделки порошкового покрытия.
4. Нанесение порошкового покрытия: Затем высушенные алюминиевые профили готовы к нанесению порошкового покрытия. Материал порошкового покрытия заряжается электростатическим способом и распыляется на алюминиевые профили с помощью пистолетов для порошкового покрытия. Положительно заряженные частицы порошка притягиваются к заземленным алюминиевым профилям, равномерно прилипая к поверхности.
5. Затвердевание порошка: После нанесения порошкового покрытия алюминиевые профили перемещаются в печи для обжига. В печах для обжига порошковое покрытие подвергается термическому процессу отверждения. Тепло печи заставляет частицы порошка плавиться и растекаться, создавая непрерывную, гладкую пленку покрытия. Процесс отверждения также химически сшивает частицы порошка, обеспечивая прочное и закаленное покрытие.
6. Охлаждение: После процесса отверждения покрытые алюминиевые профили охлаждаются. Этот этап охлаждения стабилизирует покрытие и обеспечивает сохранение его свойств и внешнего вида.
7. Контроль качества: После охлаждения покрытые алюминиевые профили проходят тщательный контроль качества. Контроль включает проверку толщины покрытия, внешнего вида, адгезии и общего качества, чтобы убедиться, что оно соответствует указанным стандартам.


Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish

Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish

Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish