logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Оборудование для распыливания оборудования и конвейерная система Линия покрытия порошковым покрытием из углеродистой стали

Оборудование для распыливания оборудования и конвейерная система Линия покрытия порошковым покрытием из углеродистой стали

Наименование марки: CHG
Номер модели: ac-09
МОК: 1 комплект
цена: 100,000-300,000 USD
Условия оплаты: Т/Т, Л/К, Д/А, Д/П, Вестерн Юнион
Способность к поставкам: 10 наборов в год
Подробная информация
Место происхождения:
КНР
Сертификация:
ISO, CE
Состояние:
НОВЫЙ
Тип метода:
Автоматический
Управляющий блок:
ПЛК
Мини -заказ Qty:
1 комплект
Торговая марка:
Chg
Стоимость доставки:
Свяжитесь с поставщиком по поводу груза и предполагаемого времени доставки.
Упаковывая детали:
Различается в зависимости от конструкции
Выделить:

линия покрытия порошком из углеродистой стали

,

оборудование для распыливания конвейерной системы

,

оборудование для покрытия листового металла порошковым покрытием

Характер продукции

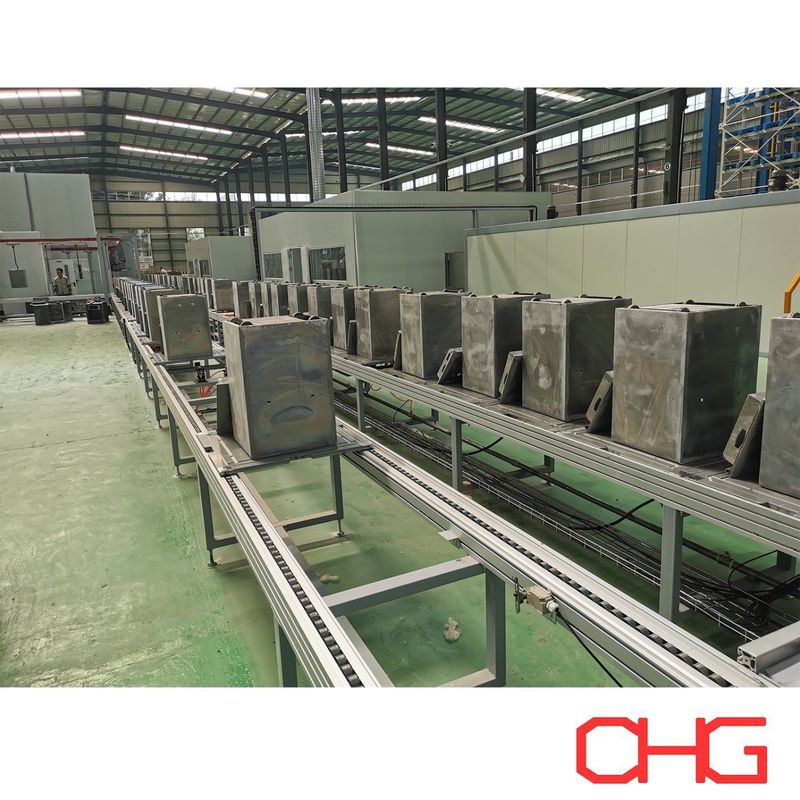
Эта производственная линия для производства порошкового покрытия распыляет углеродную сталь различных размеров и форм для сейфа.
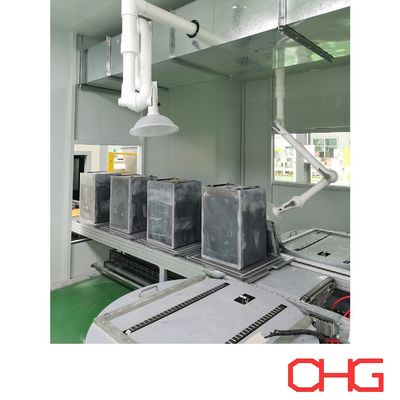
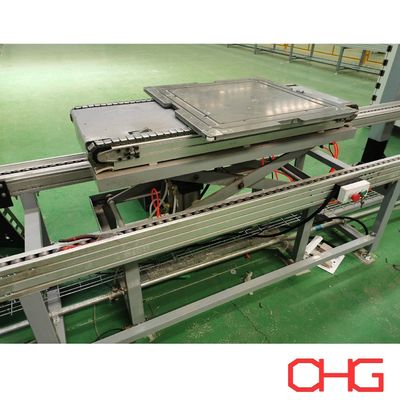
Материал распылительной кабинки - ПВХ, а способ распыливания сочетает в себе автоматическое распыливание пистолета и дополнительное ручное покрытие.и часть распыливания порошка использует воздушную конвейерную систему для работы с постоянной скоростью.


Рабочий процесс на производственной линии:

  1. Загрузка области сварки: манипулятор загружает корпус шкафа и дверную панель на две отдельные станции.
  2. Металлическая шлифовка: робот полирует сварные швы корпуса шкафа.
  3. Сварные швы дверной панели полируются вручную, а затем вручную полируют всю поверхность, чтобы обеспечить гладкость.
  4. Применение фосфатирующего раствора: Рабочие части протираются фосфатирующим раствором для подготовки поверхности к покрытию.
  5. Сушка на влаге: Рабочие части сушат при 40-50 °C для удаления остаточной влаги.
  6. Ручное скребление: Техники наносят клей вручную, чтобы заполнить недостатки.
  7. Сушка масла: нанесенный мастурбатор сушится при температуре 40-50°C, чтобы обеспечить его правильное засыхание.
  8. Ручное измельчение клейковины: после высыхания клейковину измельчают вручную, чтобы получить гладкую отделку.
  9. Накопление деталей: перед переходом на следующий этап накапливается около 100 наборов деталей.
  10. Механическая загрузка: накопленные заготовки переводятся на механическую загрузку для дальнейшей обработки.
  11. Выдувание пыли: электростатические пылевые пушки используются для ручного выдувания пыли для очистки поверхностей.
  12. Применение покрытия: автоматическое распыление в сочетании с ручным распылением обеспечивает всестороннее покрытие.
  13. Утверждение порошка: покрытые части отверждаются при температуре 200 °C в течение 18 минут, чтобы затвердеть порошковое покрытие.
  14. Воздушное охлаждение: после отверждения детали подвергаются охлаждению воздухом для стабилизации покрытия.
  15. Ручная установка роликов: ролики устанавливаются вручную на завершенных шкафах.
  16. Снижение с помощью человека-машины: с помощью человека-машины готовые детали опускаются на тележки AGV (автоматически управляемые транспортные средства) для транспортировки до следующего пункта назначения.


Процесс линии порошкового покрытия:


1. Подготовка поверхности: Первый этап линии порошкового покрытия - это поверхностная подготовка алюминиевых профилей.Этот этап необходим для обеспечения правильной адгезии порошкового покрытия.Подготовка поверхности может включать очистку, обезжирение и удаление любых загрязнителей с алюминиевых поверхностей.
2Предупреждение: После подготовки поверхности алюминиевые профили проходят предварительную обработку для повышения сцепления покрытия и коррозионной стойкости.фосфатированиеПредварительная обработка готовит алюминиевую поверхность к лучшему сцеплению с порошком и улучшает эффективность покрытия.
3Сушка: После завершения предварительной обработки алюминиевые профили проводятся через сушильные печи для удаления оставшейся влаги с поверхности.Сухие алюминиевые поверхности имеют решающее значение для надлежащей адгезии и отделки порошкового покрытия.
4Применение порошкового покрытия: Затем сушеные алюминиевые профили готовы к применению порошкового покрытия.Положительно заряженные частицы порошка притягиваются к заземленным алюминиевым профилям, равномерно прилипая к поверхности.
5. Процедура отверждения порошка: После нанесения порошкового покрытия алюминиевые профили переносятся в отвердительные печи.Тепло печи заставляет частицы порошка плавиться и течьПроцесс отверждения также химически связывает частицы порошка, обеспечивая прочную и твердую отделку.
6Охлаждение: После отверждения покрытые алюминиевые профили позволяют остыть. Эта фаза охлаждения стабилизирует покрытие и обеспечивает сохранение его свойств и внешнего вида.
7Инспекция качества: После охлаждения покрытые алюминиевые профили подвергаются тщательной проверке качества.и общее качество, чтобы обеспечить соответствие указанным стандартам.


Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish

Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish

Powder Coating Line Madeinchina for Carbon Steel Sheet with Robot Polish