logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Настраиваемая электростатическая линия покрытия порошком с подъемным железным электрическим кабинетом управления

Настраиваемая электростатическая линия покрытия порошком с подъемным железным электрическим кабинетом управления

Наименование марки: CHG
Номер модели: AC-07
МОК: 1 комплект
цена: 100,000-300,000 USD
Условия оплаты: Т/Т, Л/К, Д/А, Д/П, Вестерн Юнион
Способность к поставкам: 10 наборов в год
Подробная информация
Место происхождения:
КНР
Сертификация:
ISO, CE
Спецификация:
Индивидуально
Источник:
КИТАЙ
Поставка способности:
10/год
Настройка:
Доступный
Гарантия:
1 лет, 1 год
Стоимость доставки:
Свяжитесь с поставщиком по поводу груза и предполагаемого времени доставки.
Упаковывая детали:
Различается в зависимости от конструкции
Выделить:

электростатическая линия покрытия порошка

,

Линия покрытия порошковым покрытием

Характер продукции

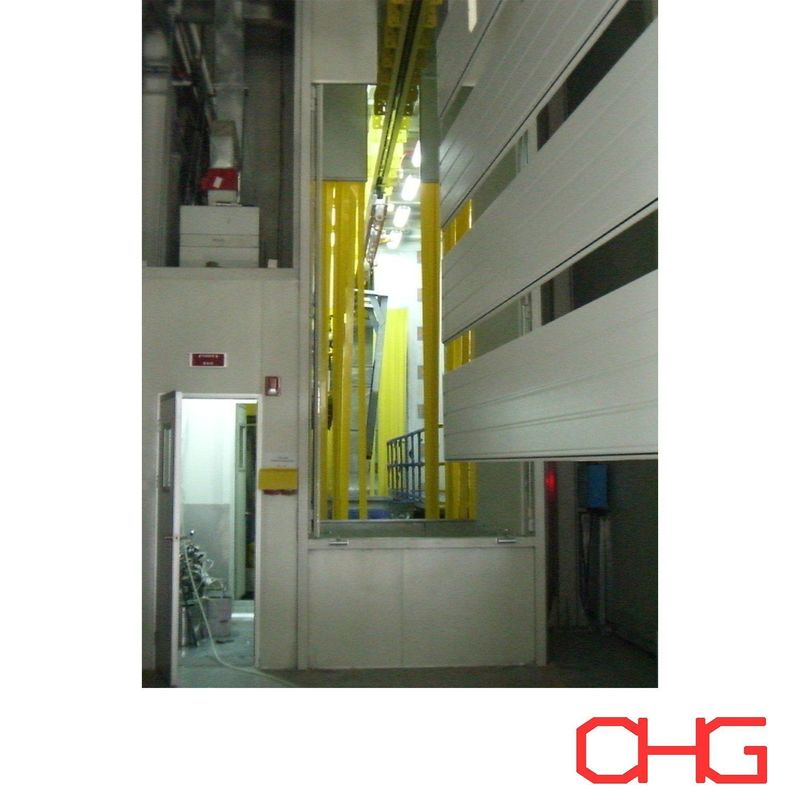
Индивидуальная линия электростатического порошкового покрытия железных электрических шкафов с подъемником


Эта линия порошкового покрытия предназначена для распыления на железные электрические шкафы.
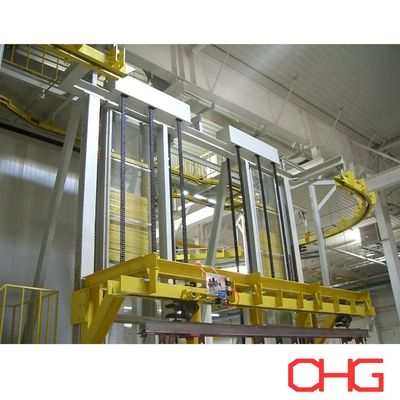
Материалом распылительной камеры является полипропилен, а метод распыления сочетает в себе автоматическое распыление из пистолета и дополнительное ручное покрытие, используется подвесной цепной подъемник.

Технологический процесс производственной линии

  1. Остановка подвесок и помощь лифта: Подвески останавливаются, и лифт опускается, чтобы помочь в ручном подвешивании заготовок.
  2. Предварительная обработка распылением: Заготовки проходят через каждую станцию, где они останавливаются для распыления и очистки, обеспечивая тщательную предварительную обработку в каждой точке.
  3. Сушка от влаги: Заготовки накапливаются в специально отведенной зоне для сушки от влаги, обеспечивая сухость всех поверхностей перед продолжением.
  4. Автоматическая камера распыления: Заготовки непрерывно перемещаются через автоматическую камеру распыления со скоростью 1,5 метра в минуту. Этот этап сочетает в себе автоматическое распыление с дополнительным ручным покрытием для комплексного покрытия.
  5. Ручная распылительная камера: Заготовки временно останавливаются при входе в ручную распылительную камеру для точного ручного покрытия.
  6. Затвердевание порошка: Заготовки накапливаются наклонно для облегчения оптимального затвердевания порошка, обеспечивая прочное покрытие.
  7. Естественное охлаждение: Заготовки останавливаются для естественного охлаждения, стабилизируя покрытие и сохраняя его целостность.
  8. Опускание лифта и ручной отбор: Наконец, лифт снова опускается, чтобы помочь в ручном отборе готовых заготовок, которые затем подготавливаются для дальнейшей обработки или упаковки.

Этот оптимизированный рабочий процесс объединяет как автоматизированные, так и ручные процессы для обеспечения высококачественного покрытия и эффективного производства от начала до конца.


Процесс линии порошкового покрытия:

1. Подготовка поверхности: Первым шагом в линии порошкового покрытия является подготовка поверхности алюминиевых профилей. Этот этап необходим для обеспечения надлежащей адгезии порошкового покрытия. Подготовка поверхности может включать очистку, обезжиривание и удаление любых загрязнений с алюминиевых поверхностей.
2. Предварительная обработка: После подготовки поверхности алюминиевые профили подвергаются предварительной обработке для повышения адгезии покрытия и коррозионной стойкости. Общие методы предварительной обработки включают химическую очистку, фосфатирование или хроматное конверсионное покрытие. Предварительная обработка подготавливает алюминиевую поверхность для лучшей адгезии порошка и улучшает характеристики покрытия.
3. Сушка: После завершения предварительной обработки алюминиевые профили проходят через сушильные печи для удаления остаточной влаги с поверхности. Сухие алюминиевые поверхности имеют решающее значение для надлежащей адгезии и отделки порошкового покрытия.
4. Нанесение порошкового покрытия: Высушенные алюминиевые профили затем готовы к нанесению порошкового покрытия. Материал порошкового покрытия заряжается электростатически и распыляется на алюминиевые профили с помощью пистолетов для порошкового покрытия. Положительно заряженные частицы порошка притягиваются к заземленным алюминиевым профилям, равномерно прилипая к поверхности.
5. Отверждение порошка: После нанесения порошкового покрытия алюминиевые профили перемещаются в печи для отверждения. В печах для отверждения порошковое покрытие подвергается термическому процессу отверждения. Тепло печи заставляет частицы порошка плавиться и течь, создавая непрерывную, гладкую пленку покрытия. Процесс отверждения также химически сшивает частицы порошка, обеспечивая прочное и закаленное покрытие.
6. Охлаждение: После процесса отверждения покрытые алюминиевые профили охлаждаются. Этот этап охлаждения стабилизирует покрытие и обеспечивает сохранение его свойств и внешнего вида.
7. Контроль качества: После охлаждения покрытые алюминиевые профили проходят тщательный контроль качества. Контроль включает в себя проверку толщины покрытия, внешнего вида, адгезии и общего качества, чтобы убедиться, что оно соответствует указанным стандартам.


Powder Coating Production Line Coating Equipment for Iron Electric Control Cabinet Powder Coating Production Line Coating Equipment for Iron Electric Control Cabinet