|
|
| Наименование марки: | CHG |
| Номер модели: | AC-20 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т |
| Способность к поставкам: | 10 комплектов в год |
Автоматическая линия порошковой окраски с конвейером Power and Free
Гибкое промышленное решение для окраски различных металлических компонентов
Эта автоматическая линия порошковой окраски предназначена для металлических компонентов различных размеров, форм и конструктивных особенностей. Система сочетает автоматическое нанесение порошка с гибкой транспортировкой материалов для обеспечения стабильного качества покрытия и эффективного производства широкого спектра промышленных изделий.
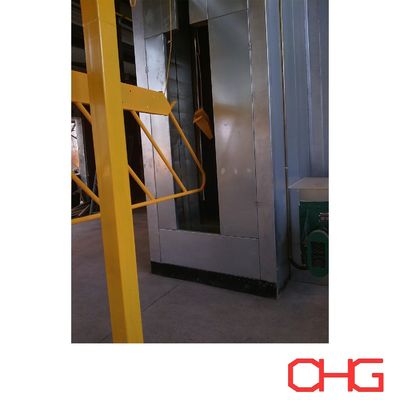
Камера порошковой окраски изготовлена из прочного ПВХ-материала, обеспечивающего хорошую химическую стойкость и надежную работу в условиях промышленной окраски.
Для нанесения порошка используются автоматические электростатические распылители в сочетании с ручными станциями для подкраски. Автоматическое распыление выполняет основную операцию нанесения покрытия, а ручное распыление обеспечивает дополнительное покрытие углов, углублений и сложных геометрических форм заготовок.
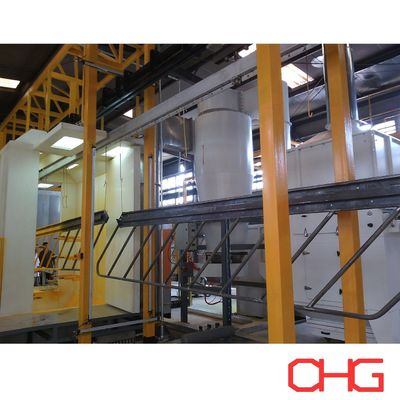
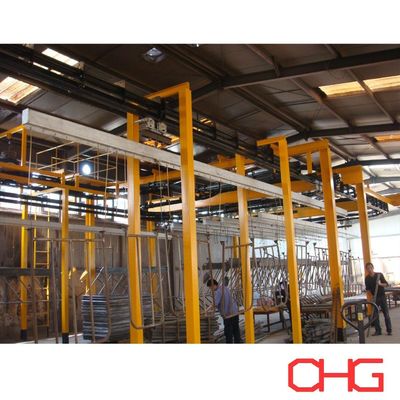
Линия использует верхнюю конвейерную систему Power and Free, при этом загрузка и выгрузка выполняются вручную. Такая конфигурация обеспечивает практический баланс между автоматизацией, гибкостью производства и эффективной транспортировкой заготовок.
Основные характеристики
Подходит для металлических деталей различных размеров и форм
Камера порошковой окраски из ПВХ
Автоматическое электростатическое нанесение порошка
Дополнительное ручное распыление для подкраски
Верхний конвейер Power and Free
Ручная загрузка и выгрузка
Гибкая производственная схема
Индивидуальное проектирование в соответствии с требованиями к заготовкам
Автоматическое и ручное распыление порошка
Секция распыления сочетает автоматические распылители с возможностью ручной окраски.
Автоматическое распыление обеспечивает повторяемое нанесение порошка на основные поверхности заготовки, помогая повысить эффективность производства и однородность покрытия.
Для компонентов со сложной структурой операторы могут выполнять ручную подкраску в таких областях, как:
Углы и кромки
Углубленные участки
Сварные швы
Неровные поверхности
Труднодоступные места
Эта гибридная конфигурация позволяет производственной линии обрабатывать более широкий спектр продуктов, сохраняя при этом стабильное качество отделки.
Камера порошковой окраски из ПВХ
Камера порошковой окраски имеет конструкцию из ПВХ, разработанную для промышленных применений порошковой окраски.
Конфигурация камеры может быть спроектирована в соответствии с:
Максимальные размеры заготовок
Количество автоматических распылителей
Требования к ручному распылению
Конфигурация конвейера
Метод рекуперации порошка
Требуемая производительность
Системы экстракции и рекуперации работают совместно с камерой для поддержания соответствующей среды распыления и сбора избыточного порошка.
Верхний конвейер Power and Free
Производственная линия использует конвейер Power and Free для транспортировки заготовок через различные технологические секции.
В отличие от обычного конвейера непрерывного движения, система Power and Free обеспечивает большую гибкость в управлении движением кареток и производственным потоком.
В зависимости от конструкции процесса, каретки могут быть:
Транспортироваться между производственными этапами
Останавливаться в назначенных позициях
Накапливаться при необходимости
Выпускаться в соответствии с требованиями процесса
Эта гибкость особенно полезна, когда различные технологические секции требуют разного времени работы.
Трассировка конвейера, расстояние между каретками, конструкция подвесок, грузоподъемность и рабочая скорость настраиваются в соответствии с фактическими заготовками и производственными требованиями.
Ручная загрузка и выгрузка
Заготовки вручную загружаются и снимаются с конвейерной системы на назначенных станциях.
Ручная обработка обеспечивает большую адаптивность, когда производственная линия обрабатывает компоненты различных размеров, форм или требований к подвеске.
Подходящие подвески и приспособления могут быть разработаны в соответствии с геометрией продукта для обеспечения стабильной транспортировки и правильного позиционирования во время порошковой окраски и отверждения.
Технологический процесс порошковой окраски
Типичная линия порошковой окраски состоит из следующих основных этапов:
Подготовка поверхности → Предварительная обработка → Сушка → Порошковая окраска → Отверждение → Охлаждение → Контроль качества
1. Подготовка поверхности
Перед химической предварительной обработкой и нанесением порошка металлические заготовки должны быть надлежащим образом очищены.
Цель подготовки поверхности - удалить такие загрязнения, как:
Масло
Жир
Пыль
Грязь
Технологические остатки
Другие поверхностные загрязнения
Чистое основание обеспечивает надежную основу для последующих процессов предварительной обработки и нанесения покрытия.
2. Предварительная обработка
После первоначальной очистки заготовки проходят соответствующий процесс химической предварительной обработки.
Конкретный процесс выбирается в зависимости от материала подложки, состояния поверхности и требуемых антикоррозионных свойств.
Типичные этапы могут включать:
Обезжиривание
Промывка водой
Кондиционирование поверхности
Фосфатирование или другая конверсионная обработка
Финальная промывка
Надлежащая предварительная обработка помогает улучшить адгезию покрытия и повысить коррозионную стойкость готовой системы покрытия.
3. Сушка
После предварительной обработки остаточная влага удаляется перед порошковой окраской.
Заготовки проходят через секцию сушки, где контролируемый нагрев обеспечивает достаточно сухую поверхность для электростатического нанесения порошка.
Правильная сушка помогает предотвратить дефекты покрытия, связанные с влагой, и способствует однородному качеству отделки.
4. Электростатическое нанесение порошка
Подготовленные заготовки поступают в камеру порошковой окраски.
Частицы порошка электростатически заряжаются распылителями и притягиваются к заземленным металлическим заготовкам, образуя равномерный слой порошка на требуемых поверхностях.
Автоматические распылители выполняют основную операцию распыления, а ручная подкраска может использоваться там, где требуется дополнительное покрытие.
Комбинированная система распыления обеспечивает:
Равномерное распределение порошка
Стабильную толщину покрытия
Эффективное нанесение
Улучшенное покрытие сложных компонентов
Гибкую обработку различных продуктов
5. Отверждение порошка
После нанесения порошка окрашенные заготовки транспортируются в печь для отверждения.
В условиях контролируемого нагрева порошковое покрытие плавится, растекается и химически сшивается, образуя непрерывную и прочную пленку покрытия.
Параметры отверждения определяются в зависимости от таких факторов, как:
Спецификация порошка
Материал заготовки
Толщина металла
Геометрия продукта
Требуемые характеристики покрытия
Правильное отверждение необходимо для достижения требуемого внешнего вида и механических свойств готового покрытия.
6. Охлаждение
После выхода из печи для отверждения окрашенные компоненты поступают на стадию охлаждения.
Заготовки достаточно охлаждаются для стабилизации покрытия и обеспечения безопасной обработки во время инспекции и выгрузки.
7. Контроль качества
Готовые компоненты проходят проверку в соответствии с требуемыми спецификациями покрытия.
Типичные элементы контроля включают:
Толщина покрытия
Внешний вид поверхности
Однородность покрытия
Адгезия
Цвет и блеск
Видимые дефекты покрытия
Квалифицированные продукты могут затем перейти к выгрузке, сборке, упаковке или последующим производственным процессам.
Индивидуальное проектирование линии порошковой окраски
Каждый проект порошковой окраски имеет свои особенности. Поэтому наши производственные линии проектируются в соответствии с фактическими продуктами заказчика, требуемой производительностью, спецификациями покрытия и имеющимися условиями на заводе.
Важная информация для разработки технического предложения включает:
Материал заготовки
Максимальные размеры продукта
Максимальный вес заготовки
Требуемая производительность
Чертежи или фотографии продукта
Требования к предварительной обработке
Требования к характеристикам покрытия
Количество цветов и частота смены цветов
Планировка завода и доступное пространство
Доступные источники энергии
Требуемый уровень автоматизации
На основе этих параметров мы можем разработать индивидуальное решение, охватывающее систему предварительной обработки, конвейер Power and Free, камеру распыления из ПВХ, оборудование для нанесения порошка, систему отверждения и общую компоновку производственной линии.
Свяжитесь с нами, чтобы предоставить спецификации вашего продукта и производственные требования для получения индивидуального предложения и расчета стоимости линии порошковой окраски.