|
|
| Наименование марки: | CHG |
| Номер модели: | AC-15 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т |
| Способность к поставкам: | 10 комплектов в год |
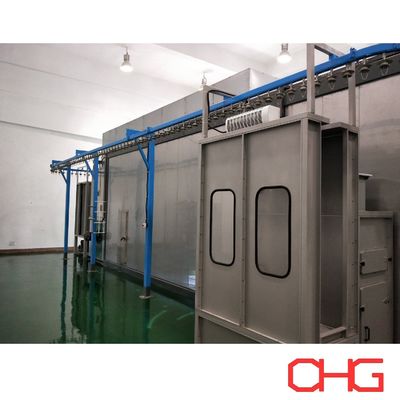
Линия нанесения стеклосмазки для поковок из титанового сплава
Индивидуальная система нанесения покрытий для высокотемпературной штамповки
Эта производственная линия нанесения стеклосмазки предназначена для поверхностной обработки поковок из титанового сплава перед нагревом и формовкой.
При высокотемпературной штамповке титановые сплавы требуют соответствующей защиты поверхности и смазки. Перед штамповкой на поверхность заготовки наносится стекловидная защитная смазка для формирования функционального покрытия для последующих процессов нагрева и формовки.
Покрытие выполняет две основные важные функции:
Защита поверхности: Помогает защитить поверхность титанового сплава от окисления во время высокотемпературного нагрева и штамповки.
Смазка при штамповке: Снижает трение между нагретой заготовкой и штампами, обеспечивая более плавный поток материала во время формовки.
Оборудование для нанесения покрытий и производственный процесс могут быть адаптированы в соответствии с размерами, весом, геометрией, производственной мощностью и специфическими требованиями к покрытию компонентов из титанового сплава.
Роль стеклосмазки при штамповке титана
Титановые сплавы обрабатываются при повышенных температурах во время штамповки. В этих условиях поверхностное окисление и трение между заготовкой и инструментом могут влиять как на процесс обработки, так и на качество конечного продукта.
Нанесение подходящей стеклосмазки перед штамповкой создает защитный и смазывающий слой на поверхности титана.
Во время последующего высокотемпературного процесса это покрытие помогает:
Уменьшить прямое воздействие атмосферы на поверхность титана
Ограничить высокотемпературное поверхностное окисление
Снизить трение между поковкой и штампом
Улучшить смазку во время деформации
Обеспечить поток материала во время формовки
Защитить поверхность заготовки во время процесса штамповки
Материал покрытия и параметры нанесения должны выбираться в соответствии с титановым сплавом, температурой штамповки, процессом формовки и требованиями производителя смазки.
Система нанесения покрытий
Секция нанесения может быть сконфигурирована в соответствии с геометрией заготовки и требуемой производительностью.
В зависимости от проекта система может включать:
Автоматическое распылительное оборудование
Механизмы возвратно-поступательного распыления
Ручные распылители
Станции ручной доработки
Оборудование для подачи покрытия
Оборудование для позиционирования заготовок
Системы вентиляции и вытяжки
Автоматическое распыление может использоваться для основных поверхностей заготовки, в то время как ручная доработка обеспечивает дополнительную гибкость для сложных геометрических форм или труднодоступных участков.
Эта комбинация особенно подходит, когда производственная линия должна обрабатывать поковки различных форм и размеров.
Система транспортировки материалов
Поковки из титанового сплава могут значительно различаться по размеру и весу. Поэтому система транспортировки материалов должна быть спроектирована в соответствии с фактическими изделиями.
В зависимости от требований проекта производственная линия может включать соответствующее конвейерное оборудование и оборудование для передачи заготовок для соединения этапов нанесения покрытий.
Основные аспекты проектирования включают:
Максимальные размеры заготовки
Максимальный вес заготовки
Ориентация заготовки
Требуемая производительность
Позиция распыления
Метод загрузки и выгрузки
Требуемое время процесса
Планировка цеха
Для крупных или тяжелых поковок в производственную линию могут быть интегрированы тяжелые конвейеры и индивидуальные держатели.
Типичный технологический процесс
Точная последовательность производства зависит от выбранной стеклосмазки и процесса штамповки. Типичная линия нанесения покрытий может быть организована вокруг следующих операций:
Загрузка заготовки → Подготовка поверхности → Нанесение стеклосмазки → Обработка покрытия / Сушка по мере необходимости → Контроль → Выгрузка → Передача на последующий нагрев и штамповку
1. Загрузка заготовки
Компоненты из титанового сплава загружаются на предназначенный держатель или транспортное оборудование.
Приспособления и позиционирование заготовок проектируются в соответствии с геометрией изделия, весом и требуемыми зонами нанесения покрытия.
2. Подготовка поверхности
Перед нанесением поверхность заготовки должна соответствовать требованиям к чистоте и подготовке выбранной системы стеклосмазки.
Конкретный метод подготовки определяется в соответствии с производственным процессом и спецификацией покрытия.
3. Нанесение стеклосмазки
Защитная смазка равномерно наносится на требуемые поверхности.
Параметры нанесения контролируются в соответствии с такими факторами, как:
Материал покрытия
Геометрия заготовки
Требуемая толщина покрытия
Характеристики распыления
Температура изделия, где применимо
Последующие требования к штамповке
Автоматическое распыление и ручная доработка могут комбинироваться при необходимости для достижения требуемого покрытия.
4. Обработка покрытия и сушка
При необходимости, в зависимости от выбранной системы смазки, покрытые компоненты проходят соответствующий процесс сушки или кондиционирования перед дальнейшей обработкой.
Условия процесса определяются в соответствии с техническими требованиями производителя покрытия и фактическим процессом штамповки.
5. Контроль и выгрузка
После нанесения покрытия заготовки могут быть проверены на покрытие поверхности и состояние покрытия перед выгрузкой и передачей на последующие операции нагрева и штамповки.
Преимущества специализированной линии нанесения покрытий
Стабильное нанесение смазки
Контролируемое оборудование для нанесения покрытий обеспечивает повторяемое покрытие по сравнению с менее стандартизированными методами ручного нанесения.
Подходит для промышленного производства
Конвейерная транспортировка материалов и автоматическое распыление могут поддерживать повторяющееся производство поковок из титанового сплава.
Комбинация автоматического и ручного распыления
Автоматическое оборудование может выполнять основную операцию нанесения покрытия, в то время как ручное распыление обеспечивает гибкость для сложных поверхностей и различных типов заготовок.
Адаптируется к крупным и тяжелым поковкам
Система транспортировки материалов, держатели и станции нанесения покрытий могут быть спроектированы в соответствии с весом и размерами фактических изделий.
Проектирование с учетом специфики процесса
Полная система проектируется с учетом процесса штамповки заказчика, а не на основе стандартной конфигурации линии порошковой или жидкой окраски.
Индивидуальные решения для нанесения стеклосмазки
Каждая производственная линия разрабатывается в соответствии с фактическими требованиями заказчика к штамповке и нанесению покрытий.
Важная информация для проектирования включает:
Марка титанового сплава
Чертежи заготовок
Максимальные размеры
Максимальный вес
Геометрия изделия
Требуемая производительность
Спецификация стеклосмазки
Требуемая толщина покрытия или требование к нанесению
Требования к подготовке поверхности
Требования к сушке или кондиционированию
Метод загрузки и выгрузки
Размеры цеха
Требуемый уровень автоматизации
На основе этих параметров мы можем разработать индивидуальное решение, охватывающее систему транспортировки материалов, держатели заготовок, оборудование для нанесения покрытий, автоматическую и ручную схему распыления, систему вентиляции, управление процессом и общую компоновку производственной линии.
Свяжитесь с нами с информацией о вашем процессе штамповки и нанесения покрытий на титан для получения индивидуального предложения и расчета стоимости линии нанесения стеклосмазки.