|
|
| Наименование марки: | CHG |
| Номер модели: | AC-18 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | Л/К, Д/А, Т/Т, Д/П |
| Способность к поставкам: | 10 комплектов в год |
Автоматическая линия порошковой окраски алюминиевых профилей
Индивидуальная система отделки для архитектурных и промышленных алюминиевых профилей
Эта автоматическая линия порошковой окраски разработана для алюминиевых профилей и экструдированных алюминиевых компонентов различной длины, поперечного сечения и требований к покрытию.
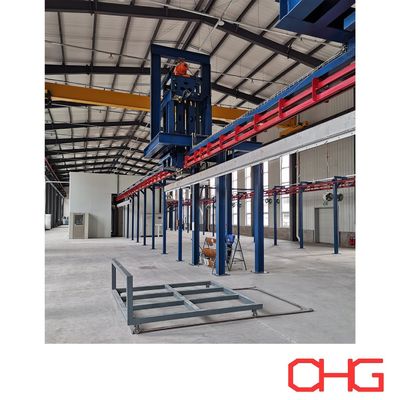
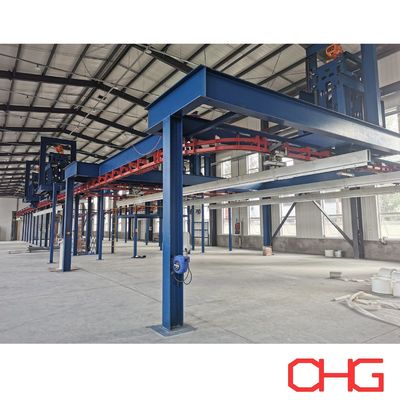
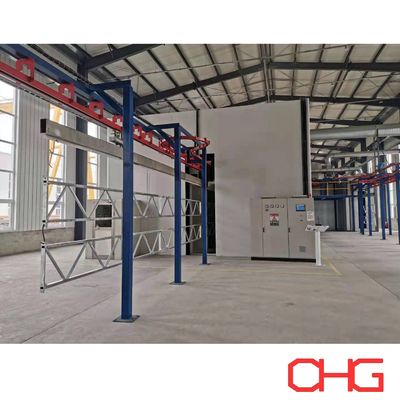
Система объединяет подготовку поверхности, сушку, электростатическое нанесение порошка, отверждение, охлаждение и транспортировку материалов в скоординированный производственный процесс. Верхний конвейер транспортирует профили между основными участками обработки, а ручная загрузка и выгрузка обеспечивают гибкость при работе с различными размерами продукции и производственными партиями.
Каждая линия настраивается в соответствии с алюминиевыми изделиями заказчика, требуемой производительностью, спецификацией покрытия, размерами цеха и желаемым уровнем автоматизации.
Полный процесс окраски алюминиевых профилей
Типичная последовательность производства может быть настроена следующим образом:
Ручная загрузка → Подготовка поверхности → Сушка от влаги → Электростатическое распыление порошка → Отверждение порошка → Охлаждение → Контроль → Ручная выгрузка
Детальный процесс подготовки поверхности и окраски выбирается в зависимости от алюминиевого сплава, состояния поверхности, требуемой коррозионной стойкости и применимых спецификаций отделки.
Подготовка поверхности алюминия
Правильная подготовка поверхности имеет решающее значение перед нанесением порошка.
Алюминиевые профили могут содержать масло, пыль, остатки экструзии, оксиды и другие загрязнения, которые могут повлиять на адгезию покрытия и внешний вид.
В зависимости от требований проекта, процесс подготовки поверхности может включать такие этапы, как:
Обезжиривание
Промывка водой
Травление или обработка поверхности
Дополнительная промывка
Кондиционирование поверхности при необходимости
Конверсионная обработка
Финальная промывка
Для алюминиевых изделий могут быть выбраны подходящие хроматные или бесхроматные конверсионные процессы в соответствии с требуемой системой покрытия и экологическими требованиями.
Подготовка поверхности может быть выполнена в виде распылительной или погружной системы в зависимости от геометрии профиля, производительности, химического процесса и условий цеха.
Сушка от влаги
После влажной подготовки поверхности алюминиевые профили проходят через сушильный участок для удаления остаточной воды перед распылением порошка.
Правильно высушенная поверхность обеспечивает более стабильные условия для электростатического нанесения порошка и помогает предотвратить дефекты покрытия, связанные с влагой.
Условия сушки определяются в зависимости от размеров профиля, скорости линии, процесса подготовки поверхности и производственных требований.
Автоматическое электростатическое распыление порошка
После сушки профили поступают в камеру порошкового распыления.
Автоматические электростатические распылители наносят заряженные частицы порошка на заземленные алюминиевые поверхности. Конфигурация распыления разрабатывается в зависимости от размеров профиля, геометрии поперечного сечения, скорости конвейера и требуемого покрытия.
В зависимости от применения, участок порошковой окраски может включать:
Автоматические электростатические распылители
Рециркуляторы
Станции ручной доводки
Оборудование для подачи порошка
Система рекуперации порошка
Оборудование для смены цвета
Ручная доводка может сочетаться с автоматическим распылением, когда изделия имеют утопленные участки или сложные поперечные сечения, требующие дополнительного покрытия.
Система рекуперации порошка
Избыточный порошок может быть собран с помощью соответствующей системы рекуперации.
Конфигурация рекуперации выбирается в зависимости от таких факторов, как:
Производительностью
Количество цветов
Частота смены цвета
Требования к использованию порошка
Конфигурация камеры распыления
Требуемое время очистки
Различные решения по рекуперации могут быть реализованы в соответствии со стратегией производства заказчика и требованиями к порошковой окраске.
Верхний конвейер
Верхний конвейер соединяет различные этапы производства и обеспечивает контролируемое перемещение алюминиевых профилей по всей линии окраски.
Конвейерная система разрабатывается в зависимости от:
Максимальной длины профиля
Вес заготовки
Количество профилей на подвеске
Требуемой производительности
Расстояния между подвесками
Скорости линии
Высоты цеха
Расположения оборудования
В зависимости от требуемого производственного потока, может быть рассмотрен непрерывный верхний конвейер или конвейер типа «Power and Free».
Индивидуальные подвески также могут быть разработаны в зависимости от геометрии алюминиевого профиля и требуемой ориентации при окраске.
Отверждение порошка
После нанесения порошка окрашенные профили транспортируются в печь для отверждения.
При контролируемых условиях нагрева нанесенный порошок плавится, растекается и химически сшивается, образуя сплошную пленку покрытия.
Эффективность отверждения зависит не только от температуры воздуха в печи, но и от фактической температуры металла алюминиевых профилей. Поэтому требуемые условия отверждения должны быть разработаны в соответствии с:
Спецификацией отверждения от производителя порошка
Размерами профиля
Толщиной алюминиевого сечения
Скоростью конвейера
Производительностью
Требуемыми характеристиками покрытия
Подходящие методы нагрева могут быть выбраны в зависимости от доступного источника энергии заказчика и условий цеха.
Охлаждение и окончательный контроль
После отверждения профили проходят через секцию охлаждения перед выгрузкой.
После достаточного охлаждения готовая продукция может быть проверена в соответствии с требуемыми спецификациями качества.
Типичные элементы контроля могут включать:
Толщина покрытия
Внешний вид поверхности
Цвет
Блеск
Адгезия
Равномерность покрытия
Видимые дефекты поверхности
Дополнительные испытания на эксплуатационные характеристики могут быть указаны в соответствии со стандартами покрытия заказчика и требованиями конечного использования.
Гибкая загрузка и выгрузка
Ручная загрузка и выгрузка обеспечивают практическую гибкость при работе с профилями различной длины, поперечного сечения и партий.
Конфигурация загрузки, расстояние между подвесками и ориентация продукта учитываются при расчете производительности, чтобы обеспечить соответствие конфигурации конвейера требуемой производительности.
При необходимости могут быть разработаны другие системы транспортировки материалов для более высокого уровня автоматизации.
Типичные области применения
Автоматические линии порошковой окраски алюминиевых профилей могут быть разработаны для таких продуктов, как:
Архитектурные алюминиевые профили
Профили для окон и дверей
Компоненты навесных стен
Промышленные алюминиевые профили
Мебельные профили
Декоративные алюминиевые изделия
Рамы солнечных панелей
Компоненты для транспорта
Общие экструдированные алюминиевые изделия
Различные области применения могут требовать различных процессов подготовки поверхности, спецификаций порошка, конфигураций конвейера и условий отверждения.
Индивидуальные линии порошковой окраски алюминиевых профилей
Не существует единой стандартной производственной линии, подходящей для каждого производителя алюминиевых профилей. Размеры и конфигурация оборудования должны определяться в соответствии с фактическими изделиями и требуемыми производственными условиями.
Важная информация для проектирования включает:
Чертежи или поперечные сечения алюминиевых профилей
Максимальная и минимальная длина профиля
Максимальные размеры заготовки
Вес заготовки
Требуемая почасовая или суточная производительность
Количество профилей на подвеске
Требуемая спецификация покрытия
Требования к процессу подготовки поверхности
Количество цветов порошка
Частота смены цвета
Доступные размеры цеха и высота
Доступная энергия для нагрева
Местные электрические условия
Требуемый уровень автоматизации
На основе этих параметров мы можем разработать индивидуальное решение, охватывающее систему подготовки поверхности, секцию сушки от влаги, верхний конвейер, камеру порошкового распыления, оборудование для автоматического нанесения порошка, систему рекуперации порошка, печь для отверждения, секцию охлаждения, систему управления и полную компоновку производственной линии.
Свяжитесь с нами с вашими спецификациями алюминиевых профилей и производственными требованиями для получения индивидуального технического предложения и расчета.