logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. Продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Автоматическая линия порошковой окраски профилей: передовые технологии и эффективность

Автоматическая линия порошковой окраски профилей: передовые технологии и эффективность

Наименование марки: CHG
Номер модели: AC-17
МОК: 1 комплект
Цена: 100,000-300,000 USD
Условия оплаты: Л/К, Д/А, Д/П, Т/Т
Способность к поставкам: 10 комплектов в год
Подробная информация
Место происхождения:
Китай
Сертификация:
CE, ISO
Модель №.:
AC-17
Покрытие:
Порошковое покрытие, порошок
Размер:
Индивидуальные
Торговая марка:
CHG
Кастомизация:
Доступный
Гарантия:
1 год, 1 год
Стоимость доставки:
Свяжитесь с поставщиком по поводу перевозки и примерного времени доставки.
Упаковывая детали:
Варьируется в зависимости от дизайна
Выделить:

автоматическая линия порошковой окраски профилей

,

Линия порошковой покраски с гарантией

,

эффективная линия порошковой окраски профилей

Характер продукции

Автоматическая линия порошкового покрытия алюминиевого профиля


Интегрированная система порошковой обработки алюминиевых профилей

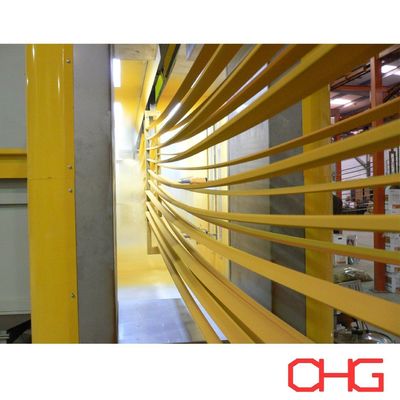
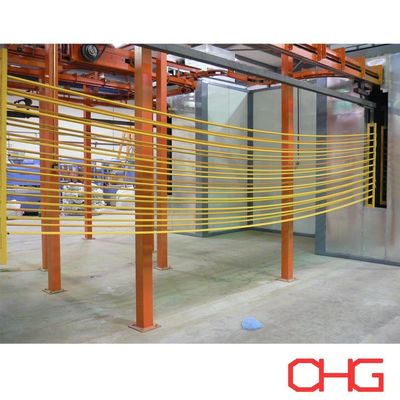
Эта автоматическая линия порошковой окраски разработана для непрерывной отделки поверхности алюминиевых профилей различной длины, поперечного сечения и требований применения.

Система подвесного конвейера транспортирует профили через основные секции обработки, обеспечивая стабильное движение заготовок и объединяя предварительную обработку, сушку, нанесение порошка, отверждение и охлаждение в единый производственный поток.

Ручная загрузка и разгрузка используются для обеспечения гибкости при обработке различных типов профилей или производственных партий. Полная система проектируется в соответствии с продукцией клиента, требуемой производительностью, стандартами покрытия и доступной площадью цеха.


Основные характеристики системы

Непрерывная подвесная транспортировка

Подвесной конвейер обеспечивает непрерывное перемещение алюминиевых профилей между различными этапами процесса, одновременно сокращая площадь цеха, необходимую для погрузочно-разгрузочных работ.

Конфигурация конвейера определяется в соответствии с:

  • Длина и сечение профиля

  • Вес заготовки

  • Количество профилей на вешалку

  • Требуемая производственная мощность

  • Расстояние между вешалками

  • Время процесса

  • Заводская высота в свету

Подвески по индивидуальному заказу могут быть спроектированы таким образом, чтобы поддерживать правильное положение заготовки во время предварительной обработки, напыления и отверждения.

Гибкая ручная загрузка и разгрузка

Профили вручную укладываются на конвейерные подвески на станции загрузки и удаляются после нанесения покрытия и охлаждения.

Такое расположение обеспечивает гибкость при работе с продуктами различной длины и геометрии поперечного сечения без необходимости использования сложного автоматического загрузочного оборудования.

Автоматическое нанесение порошка

В секции распыления могут использоваться автоматические электростатические распылители и поршневые пистолеты для непрерывного нанесения порошка.

Если геометрия продукта требует дополнительной обработки, в линию также можно включить станции ручной подкраски.


Типичный производственный процесс

Полный процесс нанесения покрытия на алюминиевый профиль можно организовать следующим образом:

Загрузка → Очистка поверхности → Предварительная химическая обработка → Влажная сушка → Электростатическое распыление порошка → Отверждение → Охлаждение → Проверка → Разгрузка

Точная последовательность предварительной обработки и параметры покрытия определяются в зависимости от алюминиевого сплава, требуемой отделки, коррозионных характеристик и выбранной порошковой системы.

1. Очистка поверхности

Перед химической обработкой необходимо удалить загрязнения с алюминиевой поверхности.

Очистка предназначена для устранения таких веществ, как:

  • Масло и смазка

  • Пыль

  • Остатки экструзии

  • Обращение с загрязнениями

  • Другие поверхностные загрязнения

Эффективная очистка подготавливает основу к последующей химической обработке и способствует стабильным характеристикам покрытия.

2. Предварительная обработка алюминия

После очистки профили подвергаются соответствующей химической предварительной обработке.

В зависимости от спецификации покрытия процесс может включать в себя:

  • Обезжиривание

  • Промывка водой

  • Травление или обработка поверхности

  • Дополнительное полоскание

  • Конверсионное лечение

  • Окончательное полоскание

Для алюминиевых профилей можно выбрать подходящую конверсионную обработку с использованием хромата или без хрома в соответствии с требуемыми характеристиками покрытия и спецификациями проекта.

Предварительная обработка может быть выполнена в виде системы распыления или погружения в зависимости от геометрии профиля, производственной мощности, химического процесса и заводских условий.

3. Влажная сушка

После этапов влажной предварительной обработки профили поступают в секцию сушки.

Остаточная вода удаляется перед электростатическим распылением, чтобы обеспечить подходящие условия для нанесения порошка.

Температура сушки и время выдержки определяются в зависимости от размеров профиля, толщины профиля, скорости конвейера и необходимой производственной мощности.

4. Электростатическое распыление порошка.

Высушенные профили транспортируются в камеру порошкового напыления.

Электростатические распылители заряжают частицы порошка, которые притягиваются к заземленным алюминиевым заготовкам.

Систему приложений можно настроить с помощью:

  • Автоматические порошковые распылители

  • Реципрокаторы

  • Ручные пистолеты для подкраски

  • Оборудование подачи порошка

  • Система восстановления порошка

Количество пистолетов, их расположение и схема распыления выбираются в зависимости от сечения профиля, скорости конвейера, производственной мощности и требуемого покрытия.

5. Отверждение порошка

После распыления алюминиевые профили с покрытием поступают в печь отверждения.

Контролируемый нагрев заставляет нанесенный порошок плавиться, растекаться и сшиваться в сплошную пленку покрытия.

Система отверждения спроектирована в соответствии с:

  • Спецификация отверждения производителя порошка

  • Требуемая температура металла

  • Толщина алюминиевого профиля

  • Размеры заготовки

  • Скорость конвейера

  • Производственная мощность

Правильные условия отверждения важны для достижения необходимой адгезии, внешнего вида и механических свойств покрытия.

6. Охлаждение

После выхода из печи отверждения профили проходят через зону охлаждения.

Естественное или принудительное воздушное охлаждение можно выбрать в зависимости от мощности линии, температуры заготовки и доступной площади завода.

После достаточного охлаждения профили можно безопасно осмотреть и выгрузить.

7. Проверка качества покрытия.

Готовые алюминиевые профили можно проверить на соответствие применимым требованиям к покрытию.

Типичные объекты проверки включают в себя:

  • Толщина сухой пленки

  • Внешний вид поверхности

  • Цвет и блеск

  • Адгезия

  • Равномерность покрытия

  • Видимые дефекты поверхности

Дополнительные испытания могут быть назначены в соответствии со стандартами качества заказчика и применением продукта.


Восстановление порошка и изменение цвета

Покрасочную камеру можно интегрировать с соответствующей системой рекуперации порошка для сбора излишне распыленного порошка.

Восстановительное оборудование подбирается в зависимости от:

  • Объем производства

  • Количество цветов порошка

  • Частота изменения цвета

  • Требования к восстановлению порошка

  • Требуемое время на уборку стенда

Производителям, часто меняющим цвета, при первоначальном проектировании производственной линии следует рассматривать конфигурацию покрасочной камеры и системы восстановления вместе.


Приложения

Линия может быть спроектирована для нанесения покрытия на алюминиевые изделия, такие как:

  • Архитектурные профили

  • Оконные и дверные рамы

  • Профили для навесных стен

  • Промышленные алюминиевые профили

  • Мебельные профили

  • Декоративные алюминиевые детали

  • Каркасы солнечных панелей

  • Профили строительных систем

  • Транспортные компоненты

  • Другие изделия из экструдированного алюминия

Специализированное проектирование

Каждая линия нанесения покрытия на алюминиевый профиль разрабатывается в соответствии с реальными производственными условиями заказчика, а не с использованием фиксированной конфигурации оборудования.

Для подготовки проекта производственной линии важна следующая информация:

  • Чертежи профилей и сечения

  • Максимальная и минимальная длина профиля

  • Размеры и вес заготовки

  • Требуемая почасовая или дневная производительность

  • Профили на вешалку

  • Спецификация покрытия

  • Требования к предварительной обработке

  • Тип порошка

  • Количество цветов и частота смены цвета.

  • Заводские размеры и высота в свету

  • Доступная тепловая энергия

  • Местное электроснабжение

  • Требуемый уровень автоматизации

Основываясь на этих параметрах, мы можем разработать комплексное решение, охватывающее систему предварительной обработки, секцию влагосушки, подвесной конвейер, камеру для распыления порошка, автоматическое оборудование для нанесения, систему восстановления порошка, печь для отверждения, секцию охлаждения, систему управления и компоновку производственной линии.

Свяжитесь с нами и сообщите характеристики вашего алюминиевого профиля и производственные требования для получения индивидуального технического предложения и расценок.


High Quality Powder Coating Line with Electrostatic Spray Guns for Profiles High Quality Powder Coating Line with Electrostatic Spray Guns for Profiles