logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. Продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Обновить вашу систему покрытия порошковой линии покрытия с профессиональной углеродистой стали покрытия кабины и распылителя

Обновить вашу систему покрытия порошковой линии покрытия с профессиональной углеродистой стали покрытия кабины и распылителя

Наименование марки: CHG
Номер модели: AC-26
МОК: 1 комплект
Цена: 100,000-200,000 USD
Условия оплаты: Л/К, Д/А, Т/Т, Д/П
Способность к поставкам: 20 комплектов в год
Подробная информация
Место происхождения:
Китай
Сертификация:
CE, ISO
Модель №.:
AC-26
Приложение:
Аппаратное оборудование для распыления
Блок управления:
ПЛК
Мини -заказ Qty:
1 комплект
Транспортный пакет:
Индивидуальные
Спецификация:
Индивидуальные
Послепродажное обслуживание:
Руководящая установка оборудования и использование
Упаковывая детали:
Варьируется в зависимости от дизайна
Выделить:

Покрытие из углеродистой стали

,

Спрей-пушки для линии покрытия порошком

,

Профессиональная система покрытия порошком

Характер продукции

Линия производства порошковой окраски с ручным управлением для промышленных металлических деталей

Система порошковой окраски с верхним конвейером и возможностью автоматического распыления

CHG проектирует и поставляет линии производства порошковой окраски с ручным управлением и верхними конвейерами для производителей, обрабатывающих металлические компоненты различных размеров, форм и объемов производства.

Эта конфигурация оборудования сочетает ручное электростатическое порошковое распыление, камеру распыления из углеродистой стали, конвейерную транспортировку заготовок, термическую сушку и естественное охлаждение.

Линия производства предназначена для ручного распыления на начальном этапе эксплуатации, в то время как камера распыления включает зарезервированные установочные места для будущего оборудования для автоматического распыления.

Этот подход позволяет производителям создать интегрированный процесс порошковой окраски, сохраняя при этом гибкость для потенциальных модернизаций автоматизации по мере развития производственных потребностей.

Основная конфигурация оборудования

Оборудование Описание
Камера порошкового распыления Конструкция из прочной углеродистой стали
Метод распыления Ручное электростатическое нанесение порошка
Конвейерная система Верхний конвейер
Загрузка Ручная
Выгрузка Ручная
Система сушки Интегрированная печь для сушки порошка
Охлаждение Естественное охлаждение
Будущее расширение Зарезервированные места для автоматических распылителей
Производственная мощность Настраивается в соответствии с требованиями к заготовкам
Планировка завода Индивидуальное проектирование проекта

Окончательные размеры оборудования, схема конвейера и рабочие параметры определяются в соответствии с продукцией и условиями производства заказчика.

Ручное электростатическое порошковое распыление

Ручное нанесение порошка подходит для производителей, работающих с различными геометрическими формами заготовок или часто меняющими производственные партии.

Операторы используют электростатические распылители для нанесения порошка на заземленные металлические компоненты.

Во время распыления оператор может регулировать положение распылителя, угол распыления, расстояние и технику нанесения в соответствии с формой изделия.

Это обеспечивает гибкость при окраске:

  • Неправильные металлические конструкции

  • Сварные компоненты

  • Изделия с углами и краями

  • Углубленные поверхности

  • Различные размеры заготовок

  • Мелкие и средние производственные партии

  • Изделия, требующие дополнительного внимания к определенным поверхностям

Ручное распыление особенно полезно, когда ассортимент продукции часто меняется или когда автоматическое позиционирование распылителя требует повторных настроек.

Эффективность покрытия зависит от порошкового материала, настроек оборудования, заземления заготовки, подготовки поверхности и техники оператора.

Камера порошкового распыления из углеродистой стали

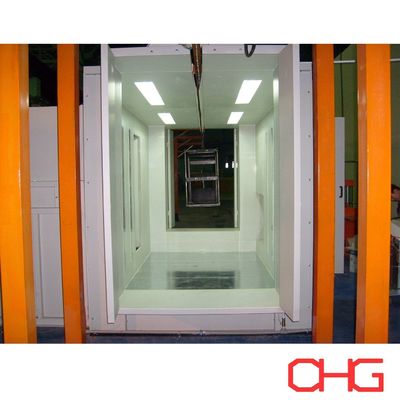
Линия производства включает в себя камеру порошковой окраски из углеродистой стали, предназначенную для обеспечения выделенной рабочей зоны для ручного электростатического распыления.

Конструкция камеры разрабатывается в соответствии с максимальными размерами заготовок, схемой конвейера и требуемым доступом оператора.

Конструкция камеры распыления

Камера может быть сконфигурирована с:

  • Позиции для ручного распыления

  • Подходящее освещение

  • Проемы для прохода конвейера

  • Оборудование для экстракции порошка

  • Системы фильтрации и сбора порошка

  • Доступ для обслуживания

  • Зарезервированные установочные места для автоматических распылителей

Размеры камеры и внутреннее расположение выбираются в соответствии с количеством операторов, геометрией изделия и требуемой производительностью.

Система экстракции порошка предназначена для сбора перелетающего порошка и поддержания подходящих условий работы внутри зоны распыления.

Зарезервированные места для будущего автоматического распыления

Важной особенностью этой производственной линии является учет будущей автоматизации при первоначальном проектировании оборудования.

Хотя нанесение порошка выполняется вручную, камера распыления включает зарезервированные места, предназначенные для установки автоматических распылителей.

Если объемы производства увеличатся или конструкции изделий станут более стандартизированными, заказчик может рассмотреть возможность модернизации секции распыления.

Возможное дополнительное оборудование включает:

  • Автоматические электростатические распылители

  • Вертикальные реципрокаторы

  • Конструкции для автоматического крепления распылителей

  • Оборудование для подачи порошка

  • Системы управления распылителями

  • Интеграция с системами управления конвейером

Планирование будущей автоматизации может сократить объем структурных модификаций, необходимых при модернизации.

Однако возможность установки оборудования для автоматического распыления зависит от первоначальных размеров камеры, мощности экстракции, электрической конфигурации, схемы конвейера и выбранного оборудования для автоматизации.

Верхний конвейер для транспортировки заготовок

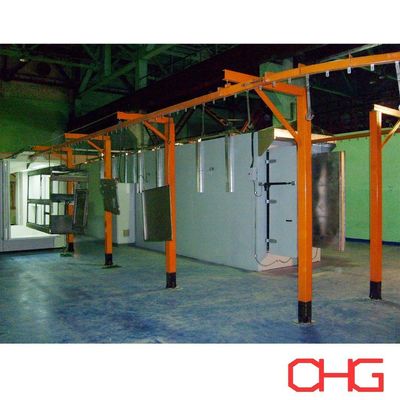
Верхний конвейер соединяет зоны распыления, сушки, охлаждения и загрузки/выгрузки.

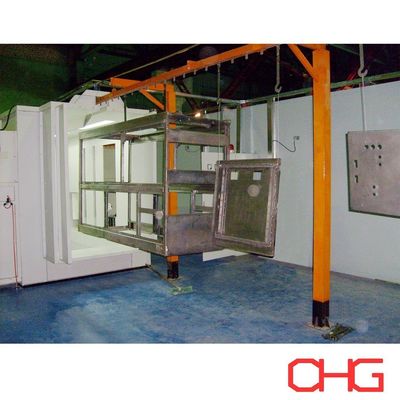
Заготовки подвешиваются на подходящих подвесках и транспортируются через основные этапы окраски.

Такая компоновка уменьшает необходимость повторных ручных перемещений между отдельными единицами оборудования и помогает организовать производственный поток.

Соображения по проектированию конвейера

Конвейер проектируется в соответствии с:

  • Максимальные размеры заготовок

  • Вес отдельных заготовок

  • Количество компонентов на подвеске

  • Расстояние между подвесками

  • Требуемая скорость конвейера

  • Производственная мощность

  • Высота цеха

  • Время выдержки в печи

  • Требования к загрузке и выгрузке

Могут быть разработаны индивидуальные подвески для поддержки различных металлических компонентов и обеспечения доступа к поверхностям, требующим окраски.

Маршрут конвейера координируется с камерой распыления, печью для сушки, зоной охлаждения и доступными размерами цеха.

Процесс производства порошковой окраски

Последовательность производства проста:

Ручная загрузка → Ручное электростатическое распыление → Термическая сушка → Естественное охлаждение → Ручная выгрузка

Требования к очистке и предварительной обработке поверхности оцениваются в соответствии с материалом заготовки и спецификацией покрытия. При необходимости подходящее оборудование для предварительной обработки может быть интегрировано в полную производственную линию.

1. Ручная загрузка заготовок

Операторы размещают металлические компоненты на подвесках конвейера на станции загрузки.

Схема подвески выбирается в соответствии с геометрией заготовки, весом и доступностью для окраски.

Подходящее расстояние между компонентами важно для операций распыления и движения конвейера.

2. Ручное нанесение порошка

Подвешенные заготовки поступают в камеру распыления из углеродистой стали.

Операторы наносят электростатически заряженный порошок с помощью ручных распылителей.

Техники распыления могут быть скорректированы в соответствии с формой заготовки, особенно вокруг углов, сварных швов и углубленных участков.

Требуемая толщина покрытия определяется спецификацией порошка и требованиями к готовому изделию.

3. Сушка порошка

После распыления конвейер перемещает окрашенные заготовки в печь для сушки.

Контролируемый нагрев вызывает расплавление и растекание порошкового покрытия. Затем термореактивные порошковые покрытия подвергаются химическому сшиванию для развития своих заданных свойств.

Система сушки проектируется в соответствии с требованиями производителя порошка, учитывая размеры заготовок, толщину металла, требуемую температуру металла и производительность.

4. Естественное охлаждение

После сушки окрашенные компоненты перемещаются в зону естественного охлаждения.

Заготовки остаются в этой секции до тех пор, пока их температура не снизится достаточно для безопасного обращения и выгрузки.

Схема охлаждения разрабатывается в соответствии с массой изделия, скоростью конвейера и доступным пространством цеха.

5. Ручная выгрузка

После охлаждения операторы снимают готовые изделия с конвейера.

Затем окрашенные компоненты могут быть направлены на контроль качества, сборку, упаковку или другие производственные операции.

Типичные элементы контроля включают толщину покрытия, внешний вид, адгезию и видимые дефекты поверхности.

Ручное распыление по сравнению с автоматическим распылением

Системы ручного и автоматического порошкового распыления удовлетворяют различным производственным потребностям.

Характеристика Ручное порошковое распыление Автоматическое порошковое распыление
Метод нанесения Распылители, управляемые оператором Программируемые или механически управляемые распылители
Гибкость продукта Подходит для частых смен продукции Эффективно для повторяющихся геометрических форм изделий
Сложные поверхности Операторы могут напрямую регулировать положение распыления Может потребоваться дополнительное количество распылителей или ручная доработка
Производственная мощность Зависит от доступности операторов и сложности заготовки Может поддерживать более высокую производительность для подходящих изделий
Первоначальные инвестиции в оборудование Как правило, ниже Как правило, выше
Требования к персоналу Требуются операторы распыления Сокращает прямой труд при распылении, но требует надзора за системой
Повторяемость процесса Зависит от техники оператора Более стабильно для установленных программ распыления
Регулировка оборудования Прямая ручная регулировка Механическая или программная регулировка
Типичные применения Производство смешанной продукции и переменных партий Повторяющееся производство с постоянными конструкциями заготовок

Эффективность переноса порошка не может быть определена только по тому, является ли нанесение ручным или автоматическим. Она также зависит от оборудования для распыления, характеристик порошка, геометрии заготовки, заземления, воздушного потока и рабочих параметров.

Преимущества данной конфигурации ручной порошковой окраски

Гибкое производство для различных металлических компонентов

Ручное распыление позволяет операторам адаптировать процесс окраски к изделиям различных размеров и форм.

Это полезно для производителей, работающих с несколькими типами продукции или меняющими производственные графики.

Интегрированное конвейерное производство

Верхний конвейер транспортирует компоненты между распылением, сушкой и охлаждением, уменьшая необходимость повторных ручных перемещений.

Практический начальный уровень автоматизации

Линия производства обеспечивает интегрированный процесс окраски без необходимости использования автоматических распылителей во время первоначальной эксплуатации.

Возможность будущего расширения

Зарезервированные установочные места позволяют предусмотреть будущую автоматизацию распыления при первоначальном проектировании.

Прочная конструкция камеры распыления

Камера порошковой окраски из углеродистой стали представляет собой жесткую промышленную оболочку, которая может быть настроена для различных размеров заготовок и конфигураций операторов.

Индивидуальная планировка оборудования

Трасса конвейера, камера распыления, печь для сушки и зона охлаждения располагаются в соответствии с доступным пространством цеха и требуемым потоком материалов.

Типичные промышленные применения

Эта линия ручной порошковой окраски может быть адаптирована для различных производимых металлических изделий, включая:

  • Каркасы металлической мебели

  • Электрические шкафы и корпуса

  • Компоненты машин

  • Сварные стальные конструкции

  • Стеллажи и полки

  • Каркасы промышленного оборудования

  • Металлические кронштейны и опоры

  • Детали сельскохозяйственной техники

  • Металлические двери и аксессуары

  • Общие сварные металлические компоненты

Конфигурация оборудования выбирается в соответствии с размерами заготовок, требованиями к покрытию, производительностью и условиями обработки.

Индивидуальные технические характеристики

CHG разрабатывает каждую линию производства порошковой окраски в соответствии с фактическими производственными требованиями заказчика.

Параметр Объем настройки
Материал заготовки Сталь, алюминий и другие подходящие проводящие металлы
Максимальные размеры В соответствии со спецификациями изделия
Максимальный вес В соответствии с конструкцией конвейера и подвески
Камера распыления Углеродистая сталь, индивидуальные размеры
Нанесение порошка Ручные электростатические распылители
Возможность автоматического распыления Зарезервированные установочные места
Конвейер Система верхнего конвейера
Скорость конвейера Рассчитывается в соответствии с производственными требованиями
Загрузка и выгрузка Ручная
Предварительная обработка В соответствии с требованиями к подложке и покрытию
Печь для сушки Разработана в соответствии с характеристиками порошка и заготовки
Охлаждение Естественное охлаждение
Экстракция порошка Конфигурируется в соответствии с требованиями к распылению
Система управления Индивидуальное проектирование проекта
Планировка цеха Индивидуальная

Информация, необходимая для индивидуального предложения

Для разработки подходящей планировки производственной линии и предложения, пожалуйста, предоставьте:

  • Чертежи или фотографии заготовок

  • Материал изделия

  • Максимальная длина, ширина и высота

  • Максимальный вес заготовки

  • Требуемая почасовая или суточная производительность

  • Количество изделий на подвеске

  • Требуемая толщина порошкового покрытия

  • Тип порошка и спецификации покрытия

  • Количество цветов

  • Частота смены цвета

  • Требования к предварительной обработке поверхности

  • Доступные размеры цеха

  • Высота цеха

  • Доступная энергия для нагрева

  • Местное электроснабжение

  • Планы будущей автоматизации

На основе этой информации CHG может разработать комплексное предложение по оборудованию, включающее верхний конвейер, камеру порошковой окраски из углеродистой стали, оборудование для ручного распыления, систему экстракции порошка, печь для сушки, секцию охлаждения и возможности для будущего автоматического распыления.

Индивидуальные решения для ручной порошковой окраски от CHG

CHG предоставляет комплексные решения для производственных линий порошковой окраски для промышленных производителей, ищущих гибкое окрасочное оборудование с интегрированной транспортировкой материалов.

Эта конфигурация сочетает в себе ручное электростатическое распыление, камеру порошковой окраски из углеродистой стали, транспортировку верхним конвейером, термическую сушку и зарезервированные позиции для автоматического распыления.

Линия производства спроектирована для удовлетворения текущих производственных потребностей с учетом потенциального будущего расширения.

Свяжитесь с CHG с вашими спецификациями заготовок, производственной мощностью и условиями цеха, чтобы получить индивидуальное предложение и расчет стоимости линии ручной порошковой окраски.