|
|
| Наименование марки: | CHG |
| Номер модели: | AC-29 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | D/P, T/T, D/A, L/C. |
| Способность к поставкам: | 10 комплектов в год |
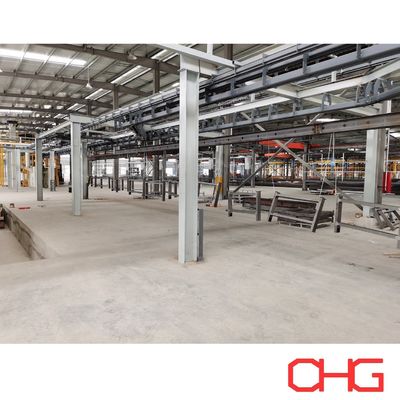
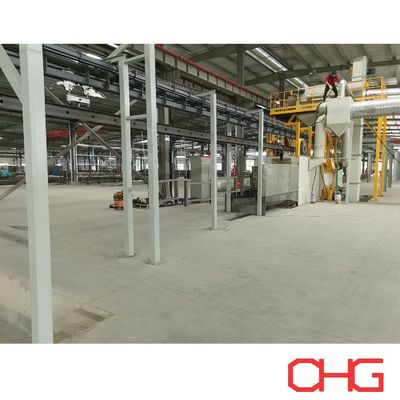
Автоматическая линия порошковой окраски с распылительной камерой из ПП и конвейером Power and Free
CHG предоставляет индивидуальные автоматические производственные линии порошковой окраски для производителей, обрабатывающих металлические изделия с различными размерами, формами и требованиями к финишной отделке поверхности.
Эта система включает в себя распылительную камеру для порошковой краски из полипропилена (ПП), автоматические электростатические распылители, станции ручной доводки и верхний конвейер Power and Free. Заготовки вручную загружаются и выгружаются, а конвейер координирует транспортировку на основных этапах производства.
Сочетание автоматического распыления и ручной дополнительной окраски позволяет линии работать как с обычными металлическими компонентами, так и с изделиями более сложной геометрии.
Каждая производственная линия проектируется в соответствии с фактическими заготовками заказчика, требуемыми характеристиками покрытия, производственной мощностью и доступным заводским пространством.
Секция нанесения порошка использует распылительную камеру, изготовленную из ПП (полипропилена).
ПП обеспечивает хорошую стойкость ко многим промышленным химикатам и предлагает подходящую поверхность для регулярной очистки и обслуживания.
Размеры камеры, проемы конвейера и схема распыления могут быть настроены в соответствии с максимальным размером заготовки и производственными требованиями.
Автоматические электростатические распылители выполняют основное нанесение порошка, обеспечивая повторяемость операций распыления.
Станции ручной доводки позволяют операторам наносить дополнительный порошок на углы, утопленные поверхности, сварные швы и другие участки, требующие особого внимания.
Эта комбинированная конфигурация обеспечивает гибкость для производителей, выпускающих различные металлические компоненты.
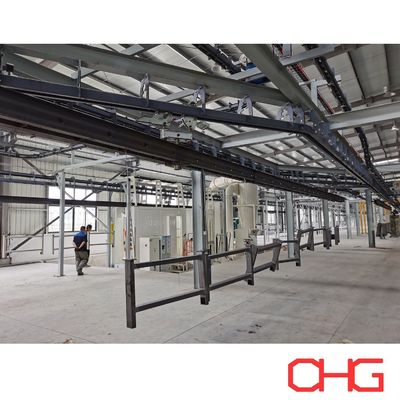
Верхний конвейер транспортирует подвешенные заготовки между этапами производства.
Его конфигурация Power and Free позволяет кареткам останавливаться, накапливаться и возобновлять движение в назначенных позициях, помогая координировать технологические операции с различными требованиями к времени.
Операторы помещают металлические компоненты на индивидуальные подвески на загрузочной станции и снимают готовые изделия после охлаждения.
Ручная обработка обеспечивает гибкость для изделий различной формы, размеров и способов подвески.
| Оборудование | Функция |
|---|---|
| Загрузочная станция | Ручное позиционирование металлических заготовок |
| Конвейер Power and Free | Контролируемая транспортировка и накопление кареток |
| Система предварительной обработки | Очистка поверхности и химическая обработка |
| Сушильная печь | Удаление остаточной влаги |
| Распылительная камера из ПП | Закрытая зона нанесения порошка |
| Автоматические распылители | Основное электростатическое нанесение порошка |
| Станции ручной доводки | Дополнительное покрытие сложных поверхностей |
| Система рекуперации порошка | Сбор избыточного порошка |
| Печь полимеризации | Термическая полимеризация порошкового покрытия |
| Секция охлаждения | Охлаждение перед обработкой |
| Выгрузочная станция | Ручное снятие готовых компонентов |
| Система электрического управления | Координация работы конвейера и оборудования |
Окончательная компоновка оборудования определяется в соответствии с производственным процессом заказчика.
Полипропиленовая распылительная камера является важной частью автоматической системы порошковой окраски.
Ее внутренняя планировка разрабатывается с учетом размеров заготовок, ориентации подвески, положения автоматических распылителей и доступа для ручного оператора.
В зависимости от проекта, камера может включать:
Автоматические электростатические распылители
Вертикальные рециркуляторы
Отверстия для ручного распыления
Подключения для экстракции порошка
Оборудование для рекуперации порошка
Соответствующее освещение
Доступ для очистки и обслуживания
Индивидуальные проемы конвейера
Система экстракции предназначена для улавливания порошка в воздухе во время распыления.
Для производства с использованием нескольких цветов покрытия, камера и система рекуперации также могут быть оценены в соответствии с требуемыми процедурами очистки и частотой смены цвета.
Различные металлические изделия часто требуют различных подходов к распылению.
Для компонентов с правильными формами и повторяющимися размерами автоматическое оборудование для распыления может обеспечить последовательное нанесение.
Однако изделия с глубокими углублениями, сложными профилями или частично закрытыми участками могут требовать дополнительного внимания при нанесении покрытия.
Сочетание автоматических распылителей и станций ручной доводки позволяет удовлетворить эти различные требования в рамках одной производственной линии.
Автоматические распылители наносят заряженные частицы порошка на заземленные металлические заготовки.
Система распыления может быть оснащена рециркуляторами для перемещения распылителей в соответствии с требуемым шаблоном нанесения.
Количество распылителей, их положение, расстояние распыления и рабочие параметры выбираются в соответствии с геометрией заготовки и требуемой толщиной пленки.
Операторы вручную могут регулировать углы и положения распылителей для достижения участков, которые трудно покрыть с помощью автоматической системы.
Это полезно для компонентов с:
Сварными конструкциями
Внутренними углами
Утопленными участками
Неправильными профилями
Кронштейнами и соединительными частями
Сложными сборными конструкциями
Требуемый баланс между автоматическим и ручным распылением зависит от ассортимента продукции и производственной мощности.
Конвейер Power and Free использует отдельные силовые и свободные (неприводные) дорожки для управления движением подвешенных кареток.
В отличие от обычного конвейера непрерывного действия, каретки могут отсоединяться от приводного механизма и останавливаться в назначенных местах.
Это делает систему подходящей для производственных линий, где операции загрузки, распыления, полимеризации и выгрузки требуют скоординированного потока материалов.
В зависимости от окончательной конструкции дорожки и системы управления, конвейер может обеспечивать:
Контролируемую остановку кареток
Накопление заготовок
Последовательный выпуск кареток
Координацию с оборудованием для распыления
Гибкие операции загрузки и выгрузки
Эффективное использование пространства цеха над уровнем пола
Подвески для заготовок проектируются в соответствии с фактическими размерами изделия, весом и требуемой ориентацией при окраске.
Правильная подвеска помогает поддерживать стабильную транспортировку и обеспечивает доступ к поверхностям, требующим покрытия.
Скорость конвейера, расстояние между каретками и грузоподъемность рассчитываются в соответствии с требуемой производительностью и компоновкой оборудования.
Типичная последовательность производства:
Ручная загрузка → Очистка поверхности → Химическая предварительная обработка → Сушка от влаги → Автоматическое распыление порошка → Ручная доводка → Термическая полимеризация → Охлаждение → Контроль → Ручная выгрузка
Перед окраской металлические компоненты подвергаются очистке для удаления масел, жира, пыли и других загрязнений поверхности.
Процесс очистки выбирается в зависимости от материала подложки и исходного состояния поверхности.
Правильная очистка важна для последующей предварительной обработки и адгезии покрытия.
После очистки заготовки подвергаются соответствующей химической обработке поверхности.
Процесс зависит от металлической подложки и требуемой коррозионной стойкости.
Для стальных изделий могут быть выбраны системы фосфатирования или альтернативной конверсионной обработки.
Для алюминиевых компонентов могут быть подходящими хроматные или бесхромовые конверсионные покрытия.
Оборудование для предварительной обработки может быть спроектировано как система распыления или погружения в зависимости от характеристик заготовки и производственных требований.
После предварительной обработки и промывки заготовки проходят через сушильную печь.
Этот этап удаляет остаточную влагу с поверхности перед электростатическим нанесением порошка.
Температура сушки и время пребывания выбираются в зависимости от размеров изделия, толщины материала и конфигурации конвейера.
Высушенные заготовки поступают в распылительную камеру из ПП.
Автоматические электростатические распылители наносят порошок на заземленные металлические поверхности.
При необходимости может выполняться ручная доводка для дополнительного покрытия.
Оборудование для распыления и параметры подачи порошка настраиваются в соответствии со спецификацией покрытия и геометрией заготовки.
После нанесения порошка заготовки транспортируются в печь полимеризации.
Контролируемый нагрев вызывает плавление порошка и образование сплошной пленки покрытия.
Для термореактивных порошковых покрытий химическое сшивание развивает заданные свойства покрытия.
Процесс полимеризации проектируется в соответствии с требованиями производителя порошка, в частности, с требуемой температурой металла и временем полимеризации.
После полимеризации покрытые компоненты поступают в зону охлаждения.
Естественное или принудительное воздушное охлаждение может быть выбрано в зависимости от характеристик заготовки и требуемого производственного потока.
Компоненты охлаждаются до достаточной температуры перед обработкой и выгрузкой.
Готовые изделия проверяются в соответствии с требуемыми стандартами покрытия.
Типичные процедуры проверки включают:
Измерение толщины сухой пленки
Визуальный осмотр внешнего вида
Испытание на адгезию
Проверка цвета и блеска
Выявление видимых дефектов покрытия
Оценка покрытия
Дополнительные испытания могут быть включены в соответствии с применением продукта.
Распылительная камера может быть подключена к системе рекуперации, которая собирает избыточный порошок.
В зависимости от производственных требований, система рекуперации может включать циклонную сепарацию, картриджную фильтрацию или комбинацию подходящих технологий сбора.
Система выбирается в зависимости от характеристик порошка, объема производства, частоты смены цвета и требуемого качества покрытия.
Рекуперированный порошок может быть повторно использован при соответствии рекомендациям производителя порошка и требованиям заказчика к качеству.
Правильный выбор оборудования для рекуперации помогает управлять расходом порошка и поддерживать подходящие условия работы внутри распылительной камеры.
Гибкая обработка: Система может работать с различными металлическими заготовками благодаря индивидуальным подвескам, ручной обработке и регулируемым схемам распыления.
Повторяемое нанесение порошка: Автоматические электростатические распылители обеспечивают последовательное нанесение для подходящих продуктов.
Возможность дополнительного покрытия: Станции ручной доводки обеспечивают дополнительную гибкость для сложных геометрических форм.
Контролируемая транспортировка материалов: Конвейер Power and Free позволяет кареткам останавливаться и накапливаться на назначенных станциях.
Индивидуальная распылительная камера: Размеры камеры из ПП и внутреннее расположение оборудования проектируются в соответствии с габаритами заготовки.
Интегрированный производственный поток: Предварительная обработка, распыление, полимеризация и охлаждение могут быть скоординированы в рамках полной производственной линии.
Эта автоматическая линия порошковой окраски может быть сконфигурирована для различных промышленных металлических изделий, включая:
Компоненты металлической мебели
Электрические шкафы и корпуса
Каркасы станков
Сварные стальные конструкции
Стеллажи и полки
Корпуса промышленного оборудования
Металлические детали автомобилей
Изделия из алюминия
Металлические кронштейны и опоры
Общие промышленные металлические изделия
Пригодность оборудования зависит от размеров заготовки, веса, требований к покрытию и объема производства.
| Параметр | Конфигурация |
|---|---|
| Метод нанесения покрытия | Автоматическое электростатическое распыление с ручной доводкой |
| Материал распылительной камеры | ПП (полипропилен) |
| Тип конвейера | Верхний конвейер Power and Free |
| Загрузка | Ручная |
| Выгрузка | Ручная |
| Материал заготовки | Сталь, алюминий и другие подходящие проводящие металлы |
| Размеры заготовки | Индивидуальные |
| Грузоподъемность конвейера | В соответствии с весом заготовки и конструкцией каретки |
| Схема расположения распылителей | Специфично для проекта |
| Рекуперация порошка | Выбирается в соответствии с производственными требованиями |
| Предварительная обработка | В соответствии с подложкой и спецификацией покрытия |
| Сушка | Интегрированная сушка от влаги |
| Полимеризация | Печь полимеризации порошка |
| Охлаждение | Естественное или принудительное воздушное охлаждение |
| Автоматизация | Индивидуальная конфигурация управления |
| Планировка цеха | Инженерные решения, специфичные для проекта |
CHG проектирует линии порошковой окраски в соответствии с фактическими изделиями и условиями эксплуатации заказчика.
Для предварительного проектирования и расчета стоимости, пожалуйста, предоставьте:
Чертежи или фотографии заготовок
Материал изделия
Максимальная длина, ширина и высота
Максимальный вес заготовки
Требуемая производственная мощность
Количество компонентов на подвеску
Тип порошкового покрытия
Требуемая толщина покрытия
Количество цветов и частота смены цвета
Требования к предварительной обработке
Доступные размеры цеха и высота
Спецификации отопительной энергии и электропитания
Требуемый уровень автоматизации
На основе этих параметров CHG может разработать индивидуальное техническое решение, охватывающее конвейер Power and Free, распылительную камеру из ПП, автоматическое распылительное оборудование, станции ручной доводки, систему рекуперации порошка, оборудование для предварительной обработки, печь полимеризации и общую компоновку производственной линии.
CHG поставляет комплексное оборудование для порошковой окраски для промышленных производителей, которым требуется гибкая финишная отделка и автоматизированная транспортировка заготовок.
Сочетание распылительной камеры из ПП, автоматического электростатического распыления, ручной доводки и конвейера Power and Free позволяет конфигурировать производственную линию для различных металлических компонентов и производственных требований.
Свяжитесь с CHG, указав спецификации ваших заготовок, планировку цеха и требуемую производственную мощность, чтобы получить индивидуальное предложение и расчет стоимости линии порошковой окраски.
![]()