logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. Продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Индивидуальная линия порошкового покрытия алюминиевых профилей, автоматический метод и все включенное оборудование

Индивидуальная линия порошкового покрытия алюминиевых профилей, автоматический метод и все включенное оборудование

Наименование марки: CHG
Номер модели: AC-24
МОК: 1 комплект
Цена: 100,000-300,000 USD
Условия оплаты: Л/К, Д/А, Д/П, Т/Т
Способность к поставкам: 10 комплектов в год
Подробная информация
Место происхождения:
Китай
Сертификация:
CE, ISO
Покрытие:
Порошковое покрытие, порошок
Мини -заказ Qty:
1 комплект
Технические данные:
Индивидуальные
Источник:
Китай
Код ТН ВЭД:
8424899990
Размер упаковки:
20000,00 см * 200,00 см * 400,00 см.
Вес брутто упаковки:
100000.000 кг
Упаковывая детали:
Варьируется в зависимости от дизайна
Выделить:

автоматическая линия покрытия порошка

,

Линия покраски алюминиевого профиля

,

Полное оборудование для покрытия порошковым покрытием

Характер продукции

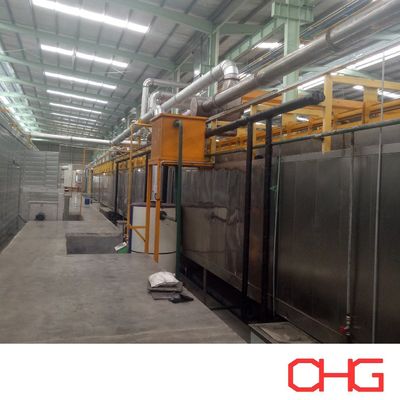
Линия порошковой окраски алюминиевых профилей с верхним конвейером

Промышленное оборудование для порошковой окраски алюминиевых экструзий и профилей

CHG проектирует и поставляет производственные линии порошковой окраски алюминиевых профилей, предлагая комплексные решения по обработке и финишной отделке поверхности для производителей алюминиевых экструзий и предприятий по металлообработке.

Эта производственная линия предназначена для обработки алюминиевых профилей с различными формами поперечного сечения, длинами и требованиями к покрытию. Верхний конвейер транспортирует подвешенные профили через производственные этапы, а ручная загрузка и выгрузка обеспечивают гибкость при работе с различными размерами изделий.

Система может интегрировать химическую предварительную обработку, сушку влаги, электростатическое распыление порошка, термическое отверждение, охлаждение и инспекцию в скоординированный производственный процесс.

Вместо использования фиксированной конфигурации оборудования CHG разрабатывает каждую линию окраски алюминиевых профилей в соответствии со спецификациями продукции заказчика, производственной мощностью, доступным заводским пространством и требуемыми характеристиками покрытия.

Конфигурация производственной линии

Оборудование Основная функция
Станция ручной загрузки Разместить алюминиевые профили на подвесках конвейера
Верхний конвейер Транспортировка подвешенных профилей между участками обработки
Система химической предварительной обработки Очистка и подготовка алюминиевых поверхностей
Сушильная печь Удаление остаточной влаги после предварительной обработки
Камера порошкового распыления Обеспечение закрытого пространства для нанесения порошка
Оборудование для электростатического распыления Нанесение порошкового покрытия на алюминиевые профили
Система рекуперации порошка Сбор избыточного порошка
Печь отверждения Нагрев и отверждение нанесенного порошкового покрытия
Секция охлаждения Снижение температуры изделия перед обработкой
Инспекционная станция Проверка качества готового покрытия
Станция ручной выгрузки Снятие окрашенных профилей с конвейера
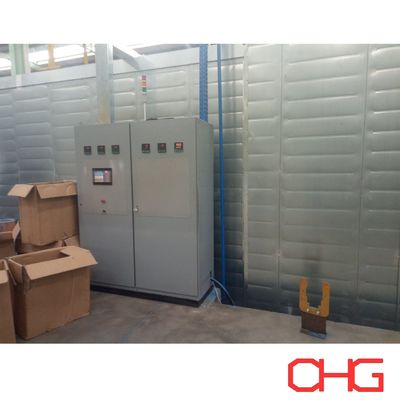
Система электроуправления Координация работы оборудования производственной линии

Размеры оборудования и рабочие параметры настраиваются в соответствии с обрабатываемыми изделиями и требуемой производительностью.

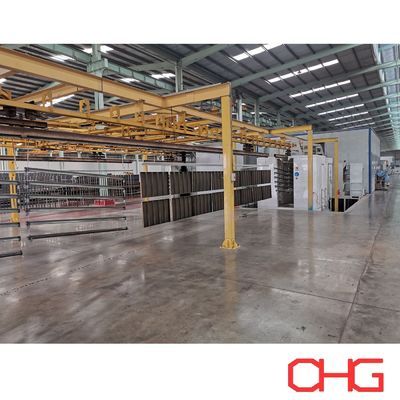
Верхний конвейер для транспортировки алюминиевых профилей

Верхний конвейер является важной частью линии порошковой окраски алюминиевых профилей.

Алюминиевые экструзии подвешиваются на подходящих подвесках и транспортируются через процесс окраски. Такое расположение удерживает изделия на высоте и обеспечивает доступ к поверхностям, требующим обработки.

Соображения по проектированию конвейера

Конвейерная система проектируется с учетом нескольких факторов:

  • Максимальная длина алюминиевого профиля

  • Размеры поперечного сечения

  • Индивидуальный вес профиля

  • Количество профилей на подвеску

  • Требуемое расстояние между подвесками

  • Скорость конвейера

  • Производственная мощность

  • Высота цеха

  • Доступная планировка цеха

Метод подвески выбирается для обеспечения стабильной транспортировки и удобного доступа для нанесения покрытия.

Для длинных алюминиевых экструзий особое внимание уделяется расстоянию между подвесками и движению изделий, чтобы уменьшить раскачивание и столкновение соседних профилей.

Ручная загрузка и выгрузка

Операторы размещают алюминиевые профили на индивидуальных подвесках в начале производственной линии.

После окраски, отверждения и охлаждения готовые профили снимаются вручную.

Такое решение позволяет производителям работать с различными формами экструзий и партиями продукции без необходимости полностью автоматизированного оборудования для загрузки и выгрузки.

Предварительная обработка поверхности алюминиевых профилей

Надлежащая подготовка поверхности необходима для достижения требуемой адгезии и коррозионной стойкости изделий с порошковым покрытием из алюминия.

Перед нанесением порошка алюминиевые профили должны быть очищены и обработаны с использованием процесса, совместимого с подложкой и спецификацией покрытия.

Очистка и обезжиривание

Алюминиевые экструзии могут содержать технологические масла, смазки, пыль и другие загрязнения от предыдущих производственных операций.

Участок очистки удаляет эти вещества для подготовки металлических поверхностей к последующей химической обработке.

В зависимости от характеристик продукта и производственных требований, очистка может выполняться с использованием подходящего распыления или погружения.

Химическая конверсионная обработка

После очистки алюминиевые профили проходят химическую предварительную обработку для подготовки подложки к порошковой окраске.

В зависимости от требуемых характеристик покрытия и применимых экологических требований, процесс может использовать хроматную или бесхромную конверсионную обработку.

Выбранная система должна быть совместима с алюминиевым сплавом, порошковым покрытием и предполагаемой средой эксплуатации.

Промывка

Стадии промывки удаляют остаточные химикаты между этапами обработки.

Количество стадий промывки и требуемое качество воды определяются в соответствии с выбранным процессом предварительной обработки.

Надлежащая промывка помогает поддерживать стабильные условия обработки и уменьшать загрязнение поверхности перед нанесением покрытия.

Сушка влаги перед нанесением порошка

После химической предварительной обработки алюминиевые профили поступают в зону сушки.

Сушильная печь удаляет остаточную влагу с поверхностей изделий, включая воду, которая может оставаться внутри каналов или углублений.

Условия сушки устанавливаются в соответствии с размерами профиля, толщиной материала, схемой подвески и скоростью конвейера.

Правильная сушка важна, поскольку остаточная влага может способствовать дефектам покрытия во время нанесения порошка и отверждения.

Нанесение электростатического порошкового покрытия

После сушки алюминиевые профили транспортируются в камеру порошкового распыления.

Электростатические распылители наносят заряженные частицы порошка на заземленные алюминиевые поверхности.

Порошок прилипает к изделиям за счет электростатического притяжения перед поступлением на стадию отверждения.

Конфигурация распылительного оборудования

В зависимости от производственных требований заказчика, система распыления может включать:

  • Автоматические электростатические распылители

  • Вертикальные реципрокаторы

  • Станции ручного распыления

  • Оборудование для подачи порошка

  • Системы управления распылителями

  • Оборудование для экстракции и рекуперации порошка

Количество и расположение распылителей определяются в зависимости от размеров профиля, геометрии поперечного сечения, скорости конвейера и требуемой толщины покрытия.

Покрытие различных форм профилей

Алюминиевые экструзии производятся в широком разнообразии форм, включая плоские поверхности, каналы, полые секции и декоративные профили.

Эти геометрии могут влиять на осаждение порошка, особенно вокруг углублений и внутренних углов.

Поэтому положение распылителей, углы нанесения, заземление и параметры подачи порошка должны оцениваться в соответствии с фактической конструкцией профиля.

При необходимости могут быть предусмотрены дополнительные позиции распыления или ручная доработка для улучшения покрытия указанных поверхностей.

Система рекуперации порошка

Камера порошкового распыления может быть подключена к системе экстракции и рекуперации для сбора избыточного порошка.

В зависимости от конфигурации производства, рекуперационное оборудование может включать циклонную сепарацию, картриджную фильтрацию или другие подходящие схемы сбора.

Рекуперационная система выбирается в соответствии с:

  • Требуемой производственной мощностью

  • Характеристиками порошка

  • Количеством цветов покрытия

  • Частота смены цвета

  • Размерами камеры распыления

  • Требованиями к качеству покрытия

Рекуперированный порошок может быть повторно использован, когда это разрешено рекомендациями производителя порошка и спецификациями качества заказчика.

Термическое отверждение алюминиевых профилей с порошковым покрытием

После нанесения порошка профили поступают в печь отверждения.

При контролируемом нагреве порошковое покрытие плавится и растекается, образуя сплошную пленку. Термореактивные порошковые покрытия затем подвергаются химическому сшиванию для развития своих заданных свойств.

Печь отверждения проектируется в соответствии с техническими требованиями производителя порошка.

Важные факторы включают:

  • Требуемая температура металла

  • Время пребывания при отверждении

  • Толщина алюминиевого профиля

  • Плотность загрузки изделия

  • Скорость конвейера

  • Циркуляция воздуха в печи

  • Равномерность температуры

  • Энергия нагрева

Поскольку алюминиевые профили могут иметь различную толщину стенок и конструкции поперечного сечения, условия отверждения должны оцениваться в соответствии с фактическими изделиями.

Охлаждение и инспекция готовой продукции

После отверждения окрашенные алюминиевые профили перемещаются в зону охлаждения.

Естественное или принудительное воздушное охлаждение может быть выбрано в зависимости от производственной мощности и доступного пространства цеха.

Как только изделия достигают подходящей температуры для обработки, они переходят к инспекции и выгрузке.

Контроль качества

Готовые профили могут быть оценены в соответствии с требуемыми стандартами покрытия.

Типичные элементы инспекции включают:

  • Толщина сухого слоя

  • Внешний вид поверхности

  • Однородность цвета

  • Уровень глянца

  • Адгезия покрытия

  • Видимые дефекты поверхности

  • Покрытие

Дополнительное тестирование производительности может потребоваться в зависимости от того, предназначены ли изделия для архитектурных, декоративных или промышленных применений.

Типичный производственный процесс

  1. Ручная загрузка — Алюминиевые профили размещаются на подходящих подвесках конвейера.
  2. Очистка и предварительная обработка — Удаляются поверхностные загрязнения, и алюминий подвергается совместимой химической обработке.
  3. Сушка влаги — Остаточная вода удаляется перед нанесением порошка.
  4. Электростатическое порошковое распыление — Порошок наносится на заземленные алюминиевые поверхности.
  5. Термическое отверждение — Порошковое покрытие нагревается в соответствии с требуемыми условиями отверждения.
  6. Охлаждение — Окрашенные профили охлаждаются перед обработкой.
  7. Инспекция и выгрузка — Готовые изделия проверяются и снимаются с конвейера.

Применение линий порошковой окраски алюминиевых профилей

Эта производственная линия может быть адаптирована для различных изделий из алюминиевых экструзий, включая:

  • Архитектурные алюминиевые профили

  • Алюминиевые оконные рамы

  • Профили дверных рам

  • Компоненты навесных стен

  • Системы алюминиевых перегородок

  • Декоративные алюминиевые экструзии

  • Промышленные алюминиевые профили

  • Компоненты алюминиевой мебели

  • Алюминиевые опорные конструкции

  • Изготовленные алюминиевые изделия

Различные применения могут требовать специфических методов предварительной обработки, составов порошка, толщины покрытия и стандартов производительности.

Преимущества интегрированной линии порошковой окраски алюминиевых профилей

Адаптивность к различным размерам профилей

Верхний конвейер и индивидуальные подвески могут быть спроектированы для размещения алюминиевых экструзий различной длины и формы поперечного сечения.

Скоординированный производственный поток

Предварительная обработка поверхности, сушка, распыление, отверждение и охлаждение могут быть интегрированы в одну производственную линию, сокращая ненужные перемещения изделий.

Гибкая обработка материалов

Ручная загрузка и выгрузка позволяют операторам работать с различными типами профилей и партиями продукции.

Стабильный контроль процесса

Конвейер, распылительное оборудование и система отверждения могут быть сконфигурированы для поддержки повторяющихся условий обработки.

Специализированная обработка поверхности

Оборудование для предварительной обработки может быть выбрано в соответствии с алюминиевым сплавом, материалом покрытия и требуемой коррозионной стойкостью.

Индивидуальная планировка цеха

Расположение производственной линии разрабатывается в соответствии с доступными размерами цеха, производственными целями и потоком материалов.

Индивидуальные технические характеристики

Параметр Доступная конфигурация
Продукт Алюминиевые профили и экструзии
Максимальная длина профиля Индивидуальная
Максимальный вес профиля В соответствии с конструкцией конвейера и подвесок
Тип конвейера Верхний конвейер
Метод загрузки Ручной
Метод выгрузки Ручной
Предварительная обработка Совместимая химическая конверсионная обработка алюминия
Нанесение порошка Электростатическое распыление
Камера распыления Индивидуальная
Рекуперация порошка В соответствии с требованиями производства
Система сушки Интегрированная сушка влаги
Печь отверждения Разработана в соответствии со спецификациями порошка
Охлаждение Естественное или принудительное воздушное
Скорость конвейера Рассчитывается в соответствии с производственной мощностью
Уровень автоматизации Проектно-специфический
Планировка цеха Индивидуальная

Требования к проектированию и расчету стоимости

CHG разрабатывает производственные линии порошковой окраски алюминиевых профилей в соответствии с фактическими производственными условиями заказчика.

Для подготовки предварительного технического предложения, пожалуйста, предоставьте:

  • Чертежи или фотографии алюминиевых профилей

  • Максимальная длина, ширина и высота профиля

  • Максимальный вес на профиль

  • Требуемая почасовая или суточная производительность

  • Количество профилей на подвеску

  • Требуемая толщина покрытия

  • Тип порошкового покрытия

  • Количество цветов

  • Частота смены цвета

  • Требования к предварительной обработке

  • Применимые стандарты покрытия

  • Доступные размеры цеха

  • Высота цеха

  • Энергия нагрева и электроснабжение

  • Требуемый уровень автоматизации

На основе этих параметров CHG может оценить компоновку конвейера, систему предварительной обработки, камеру распыления, оборудование для рекуперации порошка, печь отверждения и общую конфигурацию производственной линии.

Решения CHG для порошковой окраски алюминиевых профилей

CHG поставляет индивидуальные производственные линии порошковой окраски для производителей алюминиевых экструзий и предприятий промышленной металлообработки.

Система интегрирует верхний конвейер, ручную загрузку и выгрузку, предварительную обработку алюминиевой поверхности, электростатическое порошковое распыление, отверждение и охлаждение в полный процесс окраски.

Каждая производственная линия проектируется в соответствии с размерами алюминиевых профилей заказчика, требованиями к покрытию, производственной мощностью и планировкой цеха.

Свяжитесь с CHG, указав спецификации ваших алюминиевых профилей и производственные требования, чтобы получить индивидуальное предложение и расчет стоимости линии порошковой окраски.