|
|
| Наименование марки: | CHG |
| Номер модели: | АС-02 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | Л/К, Д/А, Д/П, Т/Т |
| Способность к поставкам: | 10 комплектов в год |
Линия производства порошковой окраски автомобильных деталей с автоматическим распылением
CHG проектирует и поставляет автоматические линии порошковой окраски автомобильных деталей, интегрируя предварительную обработку поверхности, электростатическое нанесение порошка, термическое отверждение и транспортировку материалов в скоординированный производственный процесс.
Эта производственная линия разработана для окраски автомобильных компонентов из алюминиевых сплавов и стальных листов. Она объединяет загрузку с помощью подъемника, многоступенчатую химическую предварительную обработку, контролируемую сушку, автоматическое распыление порошка, ручную доработку, отверждение и принудительное охлаждение.
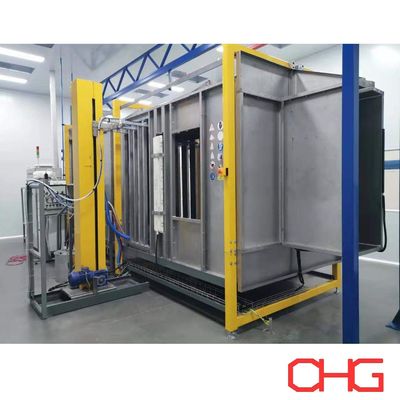
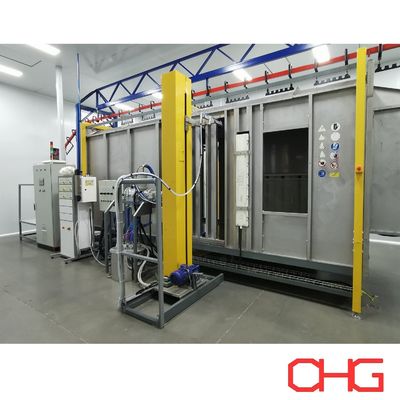
Секция распыления включает покрасочные камеры из нержавеющей стали и ПВХ, а контроль температуры и влажности помогает поддерживать подходящие условия окружающей среды во время нанесения порошка.
Каждый этап производства настраивается в соответствии с характеристиками заготовок заказчика, требуемыми характеристиками покрытия, производственной мощностью и планировкой цеха.
Производственная линия состоит из нескольких взаимосвязанных секций обработки, предназначенных для поддержки непрерывных производственных операций.
| Секция производства | Основная функция |
|---|---|
| Загрузка с помощью подъемника | Обеспечивает загрузку и транспортировку заготовок |
| Предварительное обезжиривание | Удаляет начальные масла и поверхностные загрязнения |
| Обезжиривание | Обеспечивает дальнейшую очистку металлических поверхностей |
| Промывка водой | Удаляет остатки чистящих химикатов |
| Предварительная обработка витрификацией | Формирует совместимый конверсионный слой на поверхности металла |
| Обдув воздухом | Удаляет оставшуюся воду с поверхностей и углублений заготовок |
| Сушильная печь | Устраняет остаточную влагу перед распылением |
| Охлаждение перед распылением | Доводит заготовки до подходящих условий для нанесения порошка |
| Покрасочные камеры из нержавеющей стали и ПВХ | Обеспечивают закрытые зоны порошковой окраски |
| Автоматические распылители | Выполняют первичное электростатическое нанесение порошка |
| Станции ручной доработки | Обеспечивают дополнительное покрытие там, где это необходимо |
| Контроль температуры и влажности | Поддерживает заданные условия окружающей среды для распыления |
| Печь отверждения | Термически отверждает порошковое покрытие |
| Система принудительного охлаждения | Снижает температуру заготовок после отверждения |
| Ручная выгрузка | Позволяет операторам извлекать готовые компоненты |
Планировка оборудования и технические параметры устанавливаются в соответствии с производственными требованиями заказчика.
Автомобильные детали могут значительно различаться по размерам, толщине материала, геометрии поверхности и спецификациям покрытия.
Некоторые компоненты имеют относительно простые плоские поверхности, в то время как другие содержат штампованные секции, сварные швы, кромки и углубленные области, которые требуют дополнительного внимания при распылении.
Эта линия окраски предназначена для обработки различных автомобильных металлических изделий с помощью индивидуальных решений по обработке заготовок и распылению.
Система предназначена для подходящих проводящих металлических компонентов, включая:
Детали из алюминиевых сплавов
Компоненты из листовой стали
Штампованные металлические детали
Сборочные узлы автомобилей
Сварные металлические конструкции
Химия предварительной обработки и материалы порошковой окраски должны выбираться в соответствии с подложкой и требуемыми характеристиками.
Секция загрузки включает подъемное оборудование для помощи в обработке и позиционировании заготовок.
Эта конфигурация может поддерживать транспортировку автомобильных компонентов на производственную линию, особенно там, где размеры продукта или требования к обработке делают прямую ручную загрузку менее удобной.
Подъемное оборудование и станция загрузки спроектированы в соответствии с весом заготовки, размерами, схемой подвески и требуемой производительностью.
Окончательная конфигурация загрузки координируется с конвейерной системой и планировкой цеха.
Подготовка поверхности является критически важной частью процесса порошковой окраски автомобилей.
Перед нанесением порошка металлические компоненты должны быть очищены и химически обработаны для обеспечения подходящих условий для адгезии покрытия и коррозионной стойкости.
Эта производственная линия включает многоступенчатую последовательность предварительной обработки, состоящую из предварительного обезжиривания, обезжиривания, промывки, витрификации и удаления воды.
Начальная стадия очистки удаляет часть масел, смазок и других загрязнений, оставшихся после штамповки, формовки, механической обработки или изготовления.
Это снижает нагрузку загрязнений, поступающих на последующие стадии обработки.
Вторая стадия очистки обеспечивает дальнейшее удаление производственных остатков с металлических поверхностей.
Химия очистки, температура и время обработки выбираются в соответствии с подложкой и уровнем загрязнения.
После обезжиривания заготовки проходят через стадии промывки для удаления остатков чистящих химикатов.
Соответствующая промывка помогает снизить перенос химикатов на стадию конверсионного покрытия.
Производственная линия включает процесс предварительной обработки витрификацией, обычно связанный с тонкопленочными конверсионными покрытиями, используемыми в промышленной финишной обработке металлов.
В зависимости от выбранной химической системы, эта обработка может быть пригодна для стальных и алюминиевых подложек.
Конверсионное покрытие предназначено для обеспечения адгезии порошковой окраски и коррозионной стойкости.
Химия предварительной обработки и рабочие параметры должны быть проверены для фактических металлических материалов и спецификаций покрытия.
После химической обработки и промывки сжатый воздух используется для удаления оставшейся воды с заготовок.
Эта стадия особенно полезна для компонентов со складками, каналами, углубленными секциями или другими геометрическими формами, где может скапливаться вода.
Обдув воздухом снижает нагрузку влаги, поступающей в сушильную печь.
После предварительной обработки заготовки поступают в секцию сушки.
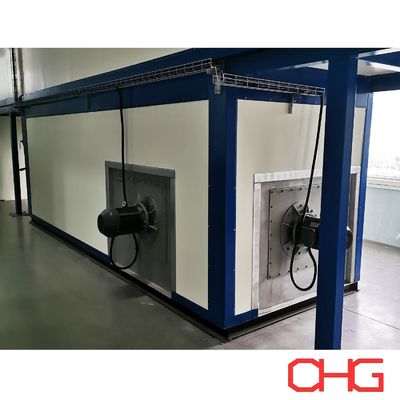
Сушильная печь удаляет остаточную влагу перед электростатическим нанесением порошка.
Условия сушки определяются в соответствии с размерами заготовок, толщиной металла, скоростью конвейера и требуемой производительностью.
После сушки компоненты проходят через секцию охлаждения перед поступлением в покрасочную камеру.
Эта стадия помогает довести температуру заготовок до подходящего диапазона для выбранного процесса порошковой окраски.
Контроль температуры заготовок может быть важен для стабильного осаждения порошка и требуемой чистоты поверхности.
Секция нанесения покрытия включает покрасочные камеры, изготовленные из нержавеющей стали и ПВХ.
Конфигурация камеры разрабатывается в соответствии с методом распыления, размерами заготовок, требованиями к экстракции порошка и планировкой производства.
Конструкция из нержавеющей стали обеспечивает прочный промышленный корпус, подходящий для указанных операций порошковой окраски.
Камера может быть спроектирована с соответствующим доступом для распылителей, оборудованием для экстракции, освещением и средствами обслуживания.
Конструкция из ПВХ обеспечивает химическую стойкость и облегчает регулярную очистку.
Размеры и проемы камеры координируются с габаритами заготовки и оборудованием для распыления.
Зона нанесения порошка включает контроль температуры и влажности для поддержания заданных рабочих условий.
Условия окружающей среды могут влиять на поведение порошка, электростатическое нанесение и однородность покрытия.
Требуемые диапазоны температуры и относительной влажности устанавливаются в соответствии с материалом порошка, рекомендациями производителя оборудования и производственными требованиями.
Производственная линия сочетает автоматическое распыление порошка с дополнительным ручным нанесением.
Эта конфигурация поддерживает повторяющиеся операции окраски, позволяя при этом уделять дополнительное внимание сложным геометриям продукта.
Автоматические электростатические распылители наносят заряженные частицы порошка на заземленные автомобильные компоненты.
Количество распылителей, их положение и любые возвратно-поступательные движения выбираются в соответствии с размерами заготовок и требованиями к покрытию.
Автоматическое распыление особенно подходит для повторяющегося производства, включающего компоненты с постоянной геометрией.
Станции ручного распыления обеспечивают дополнительную гибкость нанесения.
Операторы могут регулировать углы распылителей и расстояния распыления для обработки таких областей, как:
Сварные швы
Углубленные поверхности
Штампованные углы
Кронштейны и соединительные секции
Сложные кромки
Области, частично экранированные от автоматических распылителей
Необходимость ручной доработки зависит от фактической геометрии заготовки и требуемого покрытия.
После нанесения порошка окрашенные автомобильные компоненты поступают в печь отверждения.
Во время нагрева порошковое покрытие плавится и растекается, образуя сплошную пленку. Термореактивные порошковые покрытия затем подвергаются химическому сшиванию для развития своих заданных свойств.
Система отверждения спроектирована в соответствии с требованиями выбранного производителя порошка.
Важные факторы проектирования включают:
Требуемая температура металла
Время пребывания при отверждении
Материал заготовки
Толщина металла
Размеры компонента
Скорость конвейера
Циркуляция воздуха в печи
Равномерность температуры
Энергия нагрева
Поскольку стальные и алюминиевые компоненты могут иметь разные тепловые характеристики, конфигурация отверждения должна оцениваться в соответствии с фактическими продуктами.
После отверждения окрашенные заготовки поступают в секцию принудительного охлаждения.
Циркуляция воздуха ускоряет охлаждение и помогает подготовить компоненты к последующей обработке.
Система охлаждения настраивается в соответствии с массой заготовки, требуемой производительностью и доступным заводским пространством.
После охлаждения операторы вручную извлекают готовые компоненты из производственной линии.
Затем продукты могут быть отправлены на инспекцию, сборку, упаковку или другие производственные операции.
Полный процесс можно обобщить следующим образом:
Загрузка с помощью подъемника → Предварительное обезжиривание → Обезжиривание → Промывка → Предварительная обработка витрификацией → Обдув воздухом → Сушка → Охлаждение перед распылением → Автоматическое распыление порошка → Ручная доработка → Отверждение → Принудительное охлаждение → Ручная выгрузка
Контроль качества может быть включен в соответствии с требованиями заказчика к производству и управлению качеством.
Автомобильные компоненты могут требовать специфических стандартов производительности покрытия в зависимости от их применения и условий эксплуатации.
Производственная линия предназначена для обеспечения контролируемых условий обработки на стадиях предварительной обработки, распыления и отверждения.
Типичные элементы контроля качества включают:
Толщина сухого слоя
Внешний вид поверхности
Адгезия покрытия
Однородность цвета
Уровень глянца
Покрытие
Производительность отверждения
Коррозионная стойкость
Дополнительные испытания могут потребоваться в соответствии с автомобильными спецификациями заказчика.
Качество покрытия зависит от совокупной производительности подготовки подложки, материалов покрытия, параметров нанесения, условий отверждения и производственного контроля.
Линия может быть спроектирована для подходящих алюминиевых сплавов и стальных компонентов с использованием совместимой химии предварительной обработки и материалов покрытия.
Многоступенчатая система предварительной обработки обеспечивает очистку, промывку и конверсионную обработку перед нанесением порошка.
Контроль температуры и влажности обеспечивает более стабильную среду для электростатической порошковой окраски.
Автоматические распылители выполняют основную операцию окраски, а ручная доработка обеспечивает гибкость для сложных автомобильных компонентов.
Сушка, охлаждение перед распылением, отверждение и принудительное охлаждение интегрированы в производственную последовательность.
Загрузка с помощью подъемника и ручная выгрузка могут быть настроены в соответствии с характеристиками заготовок заказчика и условиями цеха.
Оборудование расположено для координации перемещения заготовок между секциями обработки и сокращения ненужной обработки.
Линия порошковой окраски может быть настроена для подходящих металлических компонентов, используемых в автомобилестроении, включая:
Автомобильные кронштейны
Сборочные узлы из листовой стали
Компоненты из алюминиевых сплавов
Элементы несущих конструкций автомобилей
Компоненты корпусов аккумуляторов
Корпуса автомобильного оборудования
Штампованные металлические детали
Сварные автомобильные узлы
Металлические армирующие компоненты
Другие изготовленные автомобильные детали
Пригодность продукта зависит от подложки, геометрии компонента, спецификации покрытия и требуемой производительности.
| Параметр | Конфигурация |
|---|---|
| Применение | Автомобильные металлические компоненты |
| Материалы подложки | Алюминиевые сплавы и стальные листы |
| Загрузка | С помощью подъемника |
| Выгрузка | Ручная |
| Предварительная обработка | Предварительное обезжиривание, обезжиривание, промывка и витрификация |
| Удаление воды | Обдув сжатым воздухом |
| Сушка | Интегрированная сушильная печь |
| Охлаждение перед распылением | Включено |
| Материалы покрасочной камеры | Нержавеющая сталь и ПВХ |
| Нанесение порошка | Автоматическое распыление с ручной доработкой |
| Среда распыления | Контролируемая температура и влажность |
| Отверждение | Интегрированное термическое отверждение |
| Охлаждение после отверждения | Принудительное охлаждение |
| Производственная мощность | Индивидуальная |
| Размеры заготовок | В соответствии со спецификациями продукта |
| Уровень автоматизации | Специфичный для проекта |
| Планировка цеха | Индивидуальная |
CHG разрабатывает линии порошковой окраски автомобилей в соответствии с фактическими производственными требованиями заказчика.
Для подготовки предварительного проекта и коммерческого предложения, пожалуйста, предоставьте:
Чертежи или фотографии автомобильных компонентов
Материалы заготовок
Максимальная длина, ширина и высота
Максимальный вес отдельной заготовки
Требуемая почасовая или суточная производительность
Требуемая толщина покрытия
Спецификации порошковой окраски
Требования к коррозионной стойкости
Спецификации предварительной обработки
Количество цветов покрытия
Частота смены цвета
Доступные размеры цеха
Высота потолка цеха
Энергия нагрева и электроснабжение
Применимые стандарты качества автомобильной промышленности
Требуемый уровень автоматизации
На основе этих параметров CHG может разработать техническое предложение, охватывающее систему предварительной обработки, загрузочное оборудование, покрасочные камеры, оборудование для автоматического и ручного распыления, сушильные и отверждающие печи, секции охлаждения, транспортировку материалов и общее управление производственной линией.
CHG предоставляет комплексные решения для производственных линий порошковой окраски для производителей, нуждающихся в интегрированном оборудовании для финишной обработки поверхностей для автомобильных металлических деталей.
Эта конфигурация сочетает многоступенчатую предварительную обработку витрификацией, загрузку с помощью подъемника, покрасочные камеры из нержавеющей стали и ПВХ, автоматическое распыление с ручной доработкой, контролируемые условия распыления, термическое отверждение и принудительное охлаждение.
Система спроектирована в соответствии с материалами компонентов заказчика, производственной мощностью, требованиями к покрытию и планировкой цеха.
Свяжитесь с CHG с вашими спецификациями автомобильных деталей и производственными требованиями, чтобы получить индивидуальное предложение и коммерческое предложение на производственную линию порошковой окраски.
![]()
![]()