|
|
| Наименование марки: | CHG |
| Номер модели: | AC-28 |
| МОК: | 1 комплект |
| Цена: | 100,000-300,000 USD |
| Условия оплаты: | Т/Т, Д/П, Д/А, Л/К |
| Способность к поставкам: | 10 комплектов в год |
Производственная линия по производству алюминиевого экструзионного порошкового покрытия с воздушным конвейером
CHG предоставляет индивидуальные линии покрытия алюминиевым экструзионным порошком для производителей, нуждающихся в интегрированном решении для подготовки поверхности, электростатического применения порошка и термической отвердительности.
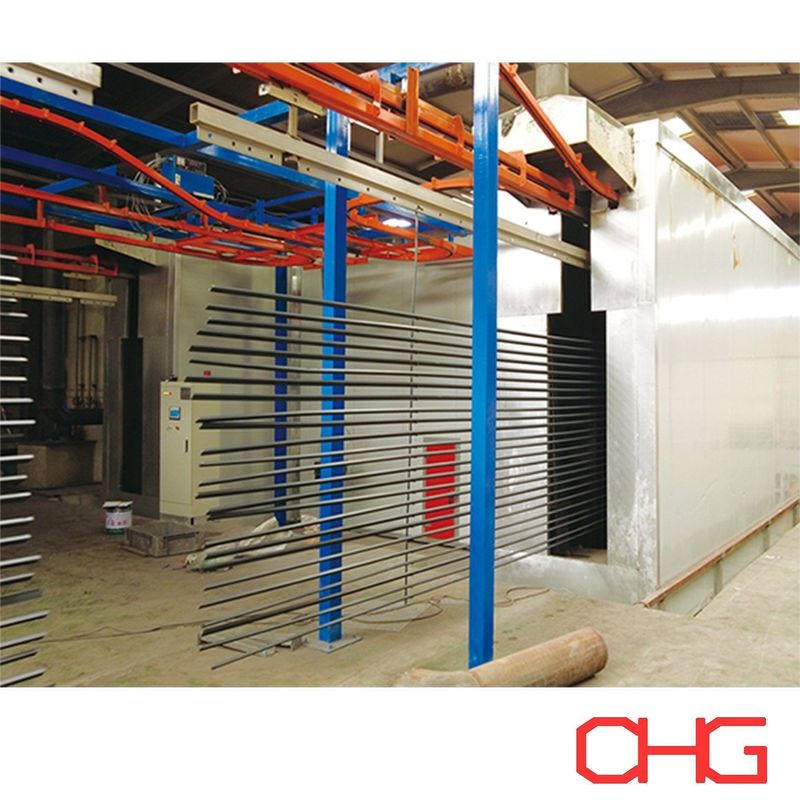
Эта производственная линия, предназначенная для обработки алюминиевых профилей различной длины и формы поперечного сечения, использует воздушный конвейер для транспортировки подвешенных деталей через этапы покрытия.Ручные станции погрузки и разгрузки позволяют операторам обрабатывать различные конфигурации профилей и регулировать расположение подвески в соответствии с продуктом.
Оборудование разработано в соответствии с производственными возможностями клиента, размерами алюминиевого профиля, спецификациями покрытия и расположением завода.
От химической предварительной обработки до окончательной проверки система объединяет основные операции отделки в скоординированный производственный процесс.
Производители алюминиевой экструзии часто производят широкий спектр продуктов, включая оконные рамы, архитектурные профили, структурные секции и промышленные компоненты.
Эти изделия могут отличаться по длине, толщине стенки, геометрии поперечного сечения и требуемой отделке поверхности.
Подходящая линия нанесения порошкового покрытия должна учитывать эти различия при определении расстояния между конвейерами, ориентации заготовки, расположения пистолета распыливания и условий отверждения.
CHG разрабатывает конфигурацию производственной линии в соответствии с фактическими продуктами, а не применяет идентичные размеры оборудования для каждого проекта.
Максимальная длина алюминиевого профиля
Ширина профиля и форма поперечного сечения
Масса отдельной заготовки
Необходимая производственная мощность
Ориентация и расстояние между висящими
Спецификации толщины покрытия
Требования к предварительной обработке
Количество цветов покрытия
Доступные размеры мастерской
Нагревательная энергия и электроснабжение
Эти параметры составляют основу для выбора оборудования и разработки схемы производственной линии.
Конвейер соединяет основные секции обработки и транспортирует алюминиевые профили по производственной линии.
Рабочие части подвешены на специальных вешальниках, что позволяет оставлять необходимые поверхности доступными во время обработки и распыления.
Конвейер проектируется в соответствии с размерами профиля, расположением подвески и требуемой производительностью.
К важным инженерным факторам относятся расстояние между носителями, маршруты рельсов, скорость конвейера, грузоподъемность и высота завода.
Для длинных экструзий алюминия установка подвески должна также учитывать стабильность заготовки и возможное движение во время транспортировки.
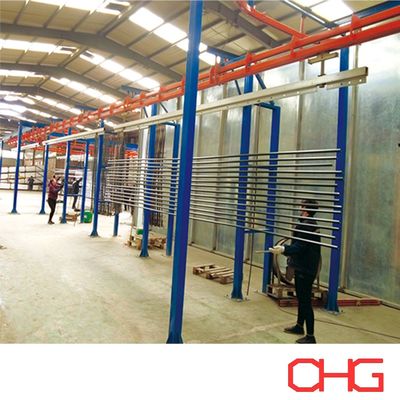
Операторы устанавливают алюминиевые профили на конвейерные вешалки на погрузочной станции.
Ручная загрузка позволяет регулировать расположение подвески для различных форм продукции и производственных партий.
Подходящие фиксаторы могут быть спроектированы для поддержки профилей и поддержания соответствующего расстояния между соседними деталями.
После отверждения и охлаждения готовые алюминиевые профили удаляются из конвейера.
Площадь разгрузки расположена так, чтобы обеспечивать подходящий доступ для операторов и облегчать передачу для проверки, упаковки или последующих производственных операций.
| Оборудование | Функция |
|---|---|
| Погрузочная станция | Ручная подвеска алюминиевых профилей |
| Наземный конвейер | Транспортировка между этапами производства |
| Система очистки поверхности | Удаление масел и загрязняющих веществ |
| Система химической предварительной обработки | Подготовка алюминиевых поверхностей для покрытия |
| Оборудование для промывки | Удаление химических остатков |
| Сушильная печь | Удаление остаточной влаги |
| Станция для распыливания порошка | Применение электростатического порошка в помещении |
| Оборудование для распыления порошка | Нанесение порошка на заземленные алюминиевые поверхности |
| Система восстановления порошка | Сбор перераспыленного порошка |
| Очистка печи | Тепловое отверждение покрытия |
| Секция охлаждения | Охлаждение готовых профилей |
| Область инспекции | Проверка качества покрытия |
| Станция разгрузки | Ручное удаление покрытых изделий |
| Система управления | Координация эксплуатации оборудования |
Устройство оборудования может быть адаптировано в соответствии с требованиями клиента к процессу и доступным производственным пространством.
Типичный процесс следует следующей последовательности:
Ручная загрузка → очистка → химическая предварительная обработка → промывка → сушка → электростатическое распыление порошками → отверждение → охлаждение → проверка качества → ручная разгрузка
Алюминиевые профили могут содержать масла, смазочные материалы, пыль и остатки от экструзии, обработки или других производственных операций.
Перед покрытием эти загрязнители должны быть удалены, чтобы подготовить металлические поверхности к химической предварительной обработке.
Очистительное оборудование и условия эксплуатации выбираются в зависимости от типа и количества загрязнения.
В зависимости от производственных требований процесс очистки может использовать распылительную обработку или погружение.
После очистки профили подвергаются химической обработке.
Эта стадия подготавливает алюминиевую поверхность для нанесения порошка и поддерживает требуемую адгезию покрытия и коррозионную стойкость.
Подходящие технологии предварительной обработки могут включать хроматические или хромные преобразовательные покрытия в зависимости от требований к производительности подложки и покрытия.
Химический процесс выбирается в соответствии с алюминиевым сплавом, предполагаемым применением и применимыми стандартами качества.
Для удаления остатков обрабатываемых химических веществ используются этапы промывки.
После предварительной обработки и ополаскивания профили вводятся в сушильную печь.
Этот участок удаляет воду, оставшуюся на поверхности и внутри каналов или вложенных областей.
Условия сушки определяются в зависимости от геометрии профиля, толщины материала, скорости конвейера и производственной мощности.
Рабочие части должны быть достаточно сухими перед входом в секцию нанесения порошка.
Подготовленные алюминиевые профили поступают в распылительную кабинку, где электростатические порошковые пушки наносят выбранный материал покрытия.
Заряженные частицы порошка притягиваются к заземленным алюминиевым поверхностям, образуя слой порошка перед отверждением.
Устройство распылителя рассчитано на профиль поперечного сечения и требуемое покрытие покрытия.
Для профилей со сложной геометрией углы стрелки, расстояния распыливания и параметры применения могут потребовать дополнительной корректировки.
В зависимости от проекта, разбрызгивающая секция может включать автоматические пушки, резипрокаторы и ручное оборудование для настройки.
После нанесения порошка конвейер транспортирует покрытые профили в отвердительную печь.
Во время нагрева порошок тает и течет, образуя непрерывную пленку.
Для термоустойчивых порошковых покрытий реакция отверждения развивает указанные механические и защитные свойства.
Температура печи и время пребывания определяются в соответствии с рекомендациями производителя порошка и требуемой температурой металла.
Система отверждения должна учитывать различия в толщине стенки профиля, плотности нагрузки и скорости конвейера.
После отверждения покрытые алюминиевые профили попадают в зону охлаждения.
Естественное или принудительное охлаждение воздухом может быть выбрано в зависимости от производственной мощности и имеющихся площадей мастерской.
Профили охлаждаются до подходящей температуры перед разгрузкой и дальнейшей обработкой.
Готовые продукты проверяются в соответствии с требованиями клиента к покрытию.
Типичные пункты проверки включают:
Толщина сухой пленки
Внешний вид
Консистенция цвета
Уровень блеска
Сцепление покрытия
Видимые дефекты поверхности
Покрытие покрытия
Дополнительные испытания могут потребоваться для архитектурных или промышленных применений с конкретными стандартами производительности.
Алюминиевые профили часто содержат каналы, края, канавы и другие особенности, влияющие на отложение порошка.
Поэтому распылительное оборудование должно быть расположено в соответствии с фактической геометрией поперечного сечения.
Количество пушки и место установки выбираются таким образом, чтобы обеспечить подходящее покрытие указанных поверхностей.
При автоматических системах распыления движение конвейера и скорость конвейера координируются с процессом нанесения.
Эффективное электрическое заземление важно для применения электростатического порошка.
Необходимо поддерживать подвески и точки соприкосновения, чтобы поддерживать стабильное отложение порошка.
Подача порошка, настройки пистолета распыливания, расстояние нанесения и движение заготовки регулируются в соответствии с требуемой толщиной пленки.
Оконченное покрытие проверяется с помощью соответствующих процедур инспекции.
Спрей-кабина может быть подключена к системе восстановления порошка, предназначенной для сбора перераспыляемого материала.
В зависимости от применения, устройство восстановления может включать циклонную сепарацию, фильтрацию картриджей или другое подходящее оборудование для сбора.
Оборудование для восстановления выбрано в зависимости от характеристик порошка, производственной мощности и количества цветов.
Для производителей, производящих несколько цветов, дизайн распылительной кабинки также должен учитывать доступность очистки и процедуры изменения цвета.
Восстановленный порошок может быть повторно использован, если он соответствует рекомендациям производителя покрытия и требуемым стандартам качества.
Производственная линия может быть настроена для различных алюминиевых изделий, включая:
Профили окон из алюминия
Экструзии дверных рамок
Профили для стен занавесок
Архитектурные алюминиевые секции
Алюминиевые компоненты перегородки
Декоративные алюминиевые профили
Промышленные экструзии алюминия
Компоненты мебели из алюминия
Алюминиевые опорные рамы
Общие изделия из алюминия
Конфигурация соответствующего оборудования зависит от размеров продукта, объема производства и требуемой производительности покрытия.
Конвейер и подвесная система могут быть спроектированы для экструзий алюминия различной длины, поперечного сечения и веса.
Очистка, предварительная обработка, сушка, распыление, отверждение и охлаждение могут быть соединены в рамках полной производственной линии.
Ручная обработка позволяет операторам размещать различные типы профилей и устройства подвески.
Система химической обработки выбирается в зависимости от алюминиевой подложки и требуемых характеристик покрытия.
Скорость конвейера, расстояние между вешалками и время отверждения рассчитываются в соответствии с требуемой производственной мощностью.
Размеры оборудования и маршрут конвейера разрабатываются в зависимости от имеющегося площади мастерской и потока материалов.
| Параметр | Конфигурация |
|---|---|
| Тип продукции | Профили и экструзии из алюминия |
| Максимальная длина заготовки | В соответствии с требованиями клиента |
| Максимальная масса заготовки | На основе конструкции конвейера и вешалки |
| Конвейер | Система воздушного конвейера |
| Загрузка | Учебное пособие |
| Выгрузка | Учебное пособие |
| Обработка поверхности | Очистка и химическая обработка алюминия |
| Применение порошка | Электростатическое распыление порошками |
| Спрей будка | Размеры на заказ |
| Восстановление порошка | В соответствии с требованиями производства |
| Сушка | Интегрированная сушильная печь |
| Лечение | Печь для отверждения порошками |
| Охлаждение | Природный или принудительный воздух |
| Производственная мощность | Настраиваемый |
| Уровень автоматизации | Конкретное для проекта |
| Устройство мастерской | Специально разработанные |
CHG разрабатывает производственные линии по производству порошкового покрытия алюминиевых профилей на основе фактических продуктов и условий производства заказчика.
Для подготовки предварительной схемы оборудования и предложения, пожалуйста, укажите:
Рисунки или фотографии алюминиевого профиля
Максимальная длина, ширина и высота
Максимальная масса заготовки
Необходимая часовая или суточная производственная мощность
Количество профилей на вешалку
Требуемая толщина порошкового покрытия
Тип порошкового покрытия
Количество цветов покрытия
Частота изменения цвета
Спецификации предварительной обработки
Применяемые стандарты качества покрытий
Доступные размеры мастерской
Производственная высота
Нагревательная энергия и электроснабжение
Необходимый уровень автоматизации
Эти детали позволяют CHG оценить устройство конвейера, оборудование для предварительной обработки поверхности, кабинку распыления, систему восстановления порошка, отвердительную печь и общую схему производственной линии.
CHG поставляет интегрированные решения для производственных линий покрытия порошковым покрытием для производителей алюминиевой экструзии и промышленных предприятий по отделке металлов.
Эта конфигурация сочетает в себе транспортировку воздушным конвейером, ручную погрузку и разгрузку, предварительную обработку поверхности алюминия, применение электростатического порошка, термическую отвердительность и охлаждение.
Каждая система разрабатывается в соответствии с размерами профиля клиента, требованиями по покрытию, производственной мощностью и условиями завода.
Свяжитесь с CHG с вашими спецификациями алюминиевого профиля и требованиями к производству, чтобы получить индивидуальное предложение и котировку линии производства порошкового покрытия.