logo

Подробная информация о продукции

Created with Pixso. Дом Created with Pixso. Продукты Created with Pixso.
линия покрытия порошка
Created with Pixso.

Индивидуальная линия порошковой окраски с конвейерной системой, предназначенная для отделки алюминиевых, стальных и изготовленных металлических компонентов

Индивидуальная линия порошковой окраски с конвейерной системой, предназначенная для отделки алюминиевых, стальных и изготовленных металлических компонентов

Наименование марки: CHG
Номер модели: AC-22
МОК: 1 комплект
Цена: 100,000-300,000 USD
Условия оплаты: Л/К, Д/А, Д/П, Т/Т
Способность к поставкам: 10 комплектов в год
Подробная информация
Место происхождения:
Китай
Сертификация:
CE, ISO
Модель №.:
AC-22
Тип метода:
Автоматический
Источник:
Китай
Поставка способности:
10/год
Размер упаковки:
20000,00 см * 200,00 см * 400,00 см.
Вес брутто упаковки:
100000.000 кг
Кастомизация:
Доступно
Упаковывая детали:
Варьируется в зависимости от дизайна
Выделить:

линия покрытия порошковым покрытием

,

конвейерная система порошковой окраски

,

линия отделки алюминия и стали

Характер продукции

Кастомизированная автоматическая линия порошковой окраски с конвейерной системой для металлических деталей

Интегрированное оборудование для порошковой окраски для промышленной финишной обработки металлов

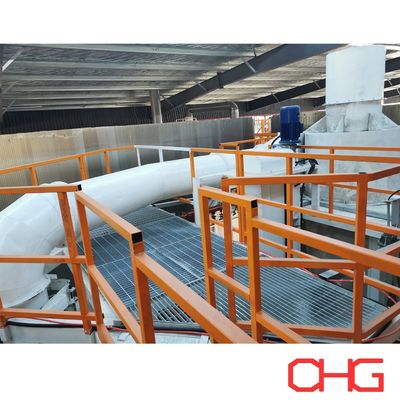
CHG проектирует и поставляет автоматические линии порошковой окраски с конвейерными системами для производителей, ищущих эффективную и воспроизводимую финишную обработку металлических компонентов.

Производственная линия может быть спроектирована для обработки заготовок различных размеров, веса и геометрии, включая алюминиевые профили, сварные стальные детали, компоненты машин и другие подходящие проводящие металлические изделия.

Интегрируя предварительную обработку поверхности, электростатическое распыление порошка, термическое отверждение и конвейерную транспортировку, система обеспечивает скоординированное решение для промышленных операций по нанесению покрытий.

Каждая линия порошковой окраски CHG разрабатывается с учетом реальных продуктов заказчика, производственных целей, требований к покрытию и условий на заводе.

Конфигурация автоматической линии порошковой окраски

Комплексная система порошковой окраски состоит из нескольких взаимосвязанных технологических секций.

Оборудование Основная функция
Загрузочная станция Размещение заготовок на конвейере
Конвейерная система Транспортировка металлических компонентов между производственными этапами
Оборудование для предварительной обработки поверхности Удаление загрязнений и подготовка металлических поверхностей
Сушильная печь Удаление остаточной влаги
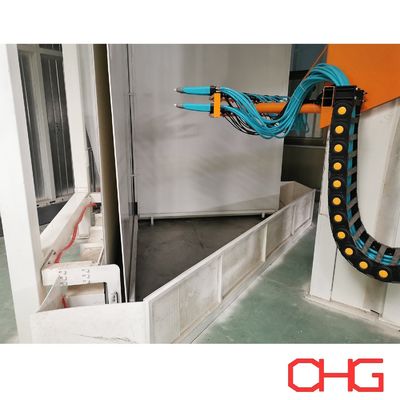
Камера порошкового распыления Обеспечение закрытой зоны для нанесения порошка
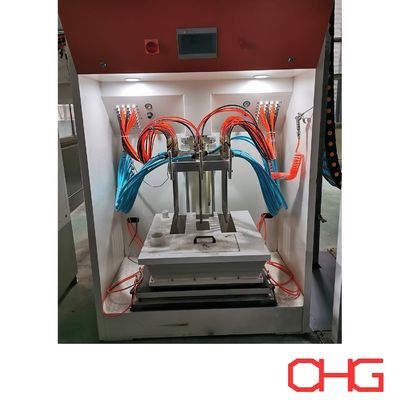
Автоматические электростатические распылители Нанесение порошкового покрытия на металлические поверхности
Система рекуперации порошка Сбор избыточного порошка
Печь отверждения Термическое отверждение нанесенного порошка
Охлаждающая секция Снижение температуры заготовки после отверждения
Инспекционная станция Проверка качества покрытия
Разгрузочная станция Снятие готовых компонентов
Система электроуправления Координация работы оборудования и производственных процессов

Окончательный состав оборудования и компоновка выбираются в соответствии с требуемым процессом нанесения покрытия.

Конвейерная транспортировка материалов

Конвейерная система соединяет основные производственные этапы и обеспечивает контролируемую транспортировку заготовок.

В зависимости от размеров продукта, веса, производительности и условий цеха, компоновка конвейера может быть настроена в соответствии с производственным процессом.

Соображения по проектированию конвейера

Важные инженерные параметры включают:

  • Максимальные размеры заготовок

  • Вес отдельной заготовки

  • Количество компонентов на подвеску или держатель

  • Требуемая производительность

  • Скорость конвейера

  • Расстояние между заготовками

  • Высота цеха

  • Схемы загрузки и разгрузки

  • Время пребывания в печи отверждения

Для подвесных металлических компонентов могут быть разработаны специальные подвески для поддержания правильного положения заготовки и доступности для нанесения покрытия.

Компоновка конвейера координируется с оборудованием предварительной обработки, камерой распыления, печью отверждения и доступным пространством цеха.

Автоматическое электростатическое распыление порошка

Секция нанесения порошка использует электростатическое распылительное оборудование для нанесения порошка на заземленные металлические поверхности.

Автоматические распылители могут быть расположены в соответствии с геометрией заготовки и требуемым покрытием.

В зависимости от проекта, система распыления может включать:

  • Автоматические электростатические порошковые распылители

  • Вертикальные reciprocators

  • Оборудование для подачи порошка

  • Контроллеры распылителей

  • Станции ручной подкраски

  • Оборудование для экстракции порошка

  • Системы рекуперации порошка

Количество и расположение распылителей определяются в соответствии с размерами продукта, скоростью конвейера и спецификациями покрытия.

Для заготовок со сложной геометрией могут быть рассмотрены дополнительные позиции распыления или ручная подкраска.

Процесс производства порошковой окраски

Типичный автоматический процесс порошковой окраски следует этой последовательности:

Загрузка → Очистка поверхности → Химическая предварительная обработка → Сушка от влаги → Электростатическое распыление порошка → Термическое отверждение → Охлаждение → Инспекция → Разгрузка

Точная компоновка процесса зависит от материала подложки, типа покрытия и требуемых характеристик готового продукта.

1. Очистка поверхности

Перед нанесением покрытия металлические заготовки должны быть очищены от масел, жира, пыли и других загрязнений.

Метод очистки выбирается в соответствии с материалом заготовки и исходным состоянием поверхности.

Для сварных стальных компонентов очистка может включать химическую обезжирку или другие подходящие методы подготовки поверхности.

Алюминиевые изделия требуют процессов очистки, совместимых с алюминиевым сплавом и последующей химией предварительной обработки.

2. Химическая предварительная обработка

После очистки заготовки подвергаются соответствующей химической обработке поверхности.

Предварительная обработка помогает подготовить подложку к порошковой окраске и обеспечивает требуемую адгезию и коррозионную стойкость.

Для стальных компонентов могут использоваться фосфатные или альтернативные системы конверсионных покрытий.

Для алюминиевых профилей и сварных алюминиевых деталей может быть подходящей хроматная или бесхромовая конверсионная обработка.

Система предварительной обработки может быть спроектирована как распылительная или погружная в зависимости от характеристик продукта и производственных требований.

3. Сушка от влаги

После предварительной обработки и промывки заготовки поступают в секцию сушки.

Сушильная печь удаляет остаточную воду перед нанесением порошка.

Температура сушки и время пребывания определяются в зависимости от размеров заготовки, толщины материала и скорости конвейера.

Правильная сушка помогает уменьшить дефекты покрытия, связанные с остаточной влагой.

4. Электростатическое нанесение порошка

Подготовленные металлические компоненты поступают в камеру порошкового распыления.

Автоматические электростатические распылители наносят заряженные частицы порошка на заземленные поверхности заготовок.

Порошок образует нанесенный слой перед тем, как заготовки поступят в печь отверждения.

Параметры распыления настраиваются в соответствии с порошковым материалом, требуемой толщиной пленки и геометрией заготовки.

5. Термическое отверждение

После распыления конвейер перемещает окрашенные заготовки в печь отверждения.

При контролируемом нагреве порошок плавится и растекается, образуя сплошную пленку покрытия.

Для термореактивных порошковых покрытий химическое сшивание обеспечивает требуемые свойства покрытия.

Процесс отверждения проектируется в соответствии с требованиями производителя порошка, в частности, с требуемой температурой металла и временем отверждения.

6. Охлаждение

После отверждения заготовки перемещаются в секцию охлаждения.

Естественное или принудительное воздушное охлаждение может быть выбрано в зависимости от производительности и характеристик заготовки.

Компоненты охлаждаются до подходящей температуры перед разгрузкой и дальнейшей обработкой.

7. Контроль качества

Готовые изделия проверяются в соответствии со спецификациями покрытия заказчика.

Типичные элементы проверки включают:

  • Толщина сухой пленки

  • Внешний вид поверхности

  • Соответствие цвета

  • Адгезия покрытия

  • Уровень глянца

  • Покрытие

  • Видимые дефекты поверхности

Дополнительные испытания могут потребоваться в соответствии с предполагаемым применением и применимыми стандартами качества.

Камера порошкового распыления и оборудование для рекуперации

Камера распыления обеспечивает закрытую зону для электростатического нанесения порошка.

Размеры камеры и конструкционные материалы выбираются в соответствии с габаритами продукта, конфигурацией распыления и производственными требованиями.

Система рекуперации порошка собирает избыточный порошок и поддерживает подходящие условия работы в камере.

В зависимости от применения, система рекуперации может включать циклонную сепарацию, картриджную фильтрацию или другое подходящее оборудование для сбора.

Факторы проектирования рекуперации порошка

Система выбирается в соответствии с:

  • Характеристики порошка

  • Производительность

  • Количество цветов покрытия

  • Частота смены цвета

  • Размеры камеры распыления

  • Требуемое качество покрытия

  • Требования к повторному использованию порошка

Восстановленный порошок может быть повторно использован при условии его совместимости с рекомендациями производителя порошка и стандартами качества заказчика.

Печь отверждения и контроль температуры

Печь отверждения является неотъемлемой частью линии порошковой окраски.

Ее конструкция должна учитывать материал заготовки, размеры, вес и требуемые условия отверждения.

Важные инженерные факторы включают:

  • Требуемая температура металла

  • Спецификация отверждения порошка

  • Скорость конвейера

  • Плотность загрузки заготовки

  • Время пребывания в печи

  • Энергия нагрева

  • Циркуляция воздуха

  • Равномерность температуры

  • Теплоизоляция

Конфигурация печи разрабатывается для обеспечения требуемых условий отверждения для выбранного материала покрытия.

Для производства, включающего заготовки с различной толщиной металла, эффективность отверждения должна оцениваться в соответствии с фактическими характеристиками продукта.

Преимущества автоматической линии порошковой окраски

Воспроизводимые операции нанесения покрытия

Автоматическое распылительное оборудование обеспечивает последовательное нанесение для подходящих геометрических форм заготовок.

Интегрированная транспортировка материалов

Конвейерная система соединяет основные технологические этапы и сокращает повторную ручную транспортировку компонентов.

Адаптивность к различным металлическим изделиям

Размеры оборудования, компоновка конвейера и положение распылителей могут быть настроены в соответствии с характеристиками заготовки.

Скоординированное управление процессом

Оборудование для предварительной обработки, распыления, отверждения и охлаждения может быть интегрировано в единую производственную систему.

Эффективное управление порошком

Подходящее оборудование для экстракции и рекуперации может помочь управлять потреблением порошка и собирать избыточный материал.

Инженерное проектирование с учетом специфики завода

Компоновка производственной линии разрабатывается с учетом доступного пространства цеха, требуемой производительности и условий транспортировки материалов.

Подходящие промышленные применения

Автоматическая линия порошковой окраски может быть настроена для широкого спектра металлических изделий, включая:

  • Алюминиевые профили и экструзии

  • Электрические шкафы и корпуса

  • Компоненты металлической мебели

  • Рамы машин

  • Сварные стальные конструкции

  • Стеллажи и полки для хранения

  • Автомобильные металлические компоненты

  • Корпуса промышленного оборудования

  • Металлические кронштейны и опоры

  • Общие изготовленные металлические изделия

Окончательная конфигурация оборудования зависит от размеров продукта, материала подложки, требований к покрытию и объема производства.

Индивидуальные технические характеристики

Параметр Доступная конфигурация
Метод нанесения покрытия Автоматическое электростатическое распыление порошка
Материал заготовки Сталь, алюминий и другие подходящие проводящие металлы
Размеры заготовки Индивидуальные
Максимальный вес заготовки В соответствии с конструкцией конвейера
Конвейерная система Выбирается в соответствии с требованиями к продукту и производству
Загрузка и разгрузка Индивидуальные для проекта
Предварительная обработка В соответствии с подложкой и спецификацией покрытия
Камера распыления Индивидуальные
Расположение распылителей В соответствии с геометрией заготовки
Рекуперация порошка Выбирается в соответствии с рабочими требованиями
Сушка Интегрированная сушка от влаги
Отверждение Печь для отверждения порошка
Охлаждение Естественное или принудительное воздушное
Производительность Индивидуальные
Система управления Индивидуальные для проекта
Компоновка цеха Индивидуальное проектирование

Требования к проектированию и расчету стоимости

CHG разрабатывает каждую линию порошковой окраски в соответствии с производственными условиями заказчика.

Для подготовки предварительного технического предложения и расчета стоимости, пожалуйста, предоставьте:

  • Чертежи или фотографии заготовок

  • Материал продукта

  • Максимальная длина, ширина и высота

  • Максимальный вес отдельной заготовки

  • Требуемая почасовая или суточная производительность

  • Количество компонентов на подвеску

  • Тип порошкового покрытия

  • Требуемая толщина покрытия

  • Количество цветов покрытия

  • Частота смены цвета

  • Требования к предварительной обработке поверхности

  • Доступные размеры цеха

  • Высота цеха

  • Энергия нагрева и электроснабжение

  • Требуемый уровень автоматизации

Эти детали позволяют инженерной команде оценить конфигурацию конвейера, процесс предварительной обработки, распылительное оборудование, систему рекуперации порошка, печь отверждения и общую компоновку производственной линии.

Индивидуальные решения для автоматической порошковой окраски от CHG

CHG предоставляет комплексные линии порошковой окраски для промышленных производителей, нуждающихся в индивидуальном оборудовании для финишной обработки поверхностей.

Наши системы объединяют конвейерную транспортировку материалов, предварительную обработку поверхности, автоматическое электростатическое распыление, рекуперацию порошка, термическое отверждение и охлаждение в скоординированный производственный процесс.

Каждое решение разрабатывается в соответствии со спецификациями продукта заказчика, требованиями к покрытию, производительностью и условиями на заводе.

Свяжитесь с CHG с вашими спецификациями заготовок и производственными требованиями, чтобы получить индивидуальное предложение и расчет стоимости автоматической линии порошковой окраски.

Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile  Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile